Почему мебельный цех — особый объект для дверей
Мебельное производство редко воспринимают как опасный объект: тут не льют металл и не работают с газом. Но по совокупности рисков цех, где пилят ЛДСП и массив, шлифуют фасады и красят их лаком, оказывается едва ли не сложнее многих промышленных площадок. В воздухе одновременно присутствуют два независимых источника беды: мелкодисперсная древесная пыль и пары растворителей. Каждый из них горит по-своему, и дверь, которая честно отработает в офисном коридоре, здесь может просто не дожить до приезда расчёта.
Мы делаем двери для деревообработки не первый год и видим повторяющуюся картину: заказчик закрывает проёмы «чем-нибудь техническим», а потом при первой же проверке или страховом аудите переделывает половину. Причина всегда одна — двери подбирали как расходник, а не как часть системы противопожарной защиты здания. При этом именно двери разделяют цех на отсеки и решают, останется пожар в одном пролёте или уйдёт на весь ангар вместе с готовой продукцией и станочным парком.
Правильная логика простая: сначала здание делят на зоны по характеру риска, потом под каждую границу подбирают дверь нужного предела огнестойкости и нужной конструкции. Не наоборот.
Древесная пыль и растворители: что это меняет в конструкции
Древесная пыль коварна тем, что оседает везде — на балках, коробах вентиляции, наличниках, в притворе двери. Слой в несколько миллиметров при подъёме в воздух становится горючей взвесью, и фронт пламени по такому облаку идёт быстро. Для двери это означает два практических требования. Первое — минимум мест, где пыль может копиться незаметно: гладкое полотно без декоративных карманов, ровные откосы, аккуратно выведенная коробка. Второе — плотный, но обслуживаемый притвор: уплотнитель должен прилегать по всему контуру, а не работать «через раз» потому, что в паз набилась стружка.
Лаки, морилки и растворители добавляют вторую проблему — химическую. Пары ацетона и уайт-спирита неизбежно попадают в воздух покрасочного участка и прилегающих зон, и обычное порошковое покрытие двери, подобранное без учёта среды, со временем мутнеет и теряет адгезию. Мы для таких помещений подбираем более стойкие системы окраски и рекомендуем не экономить на грунте: дверь на производстве моют и протирают гораздо чаще, чем в офисе, и часто теми же составами, что стоят в цехе.
Отдельный сюжет — фурнитура. В запылённой среде замки и петли изнашиваются быстрее, чем на «чистых» объектах, а створка при интенсивном грузопотоке открывается десятки раз в смену. Поэтому для цеховых дверей мы закладываем усиленный петлевой узел и запас по циклам, а на путях эвакуации ставим антипаническую систему выхода — чтобы человек с занятыми руками открыл дверь корпусом, не нащупывая ручку.
Покрасочная камера и склад ЛКМ: где нужен реальный класс EI
Если в цехе есть точка, за которую стоит бороться в первую очередь, — это связка «покрасочная камера + склад лакокрасочных материалов». Там сосредоточена основная пожарная нагрузка: бочки и канистры с растворителями, готовые составы, ветошь. Возгорание в этой зоне развивается стремительно, и единственный способ не потерять здание — физически отсечь помещение противопожарными дверями с проверенным пределом огнестойкости.
Класс EI — это про два параметра сразу: потерю целостности (E) и потерю теплоизолирующей способности (I). Дверь EI 60 обязана столько минут не пропустить пламя и продукты горения и при этом не разогреть свою обратную сторону до значений, от которых загорится всё, что стоит рядом в коридоре. Для мебельного производства этот второй параметр критичен: за стеной обычно склад плит или зона упаковки, то есть материал, который вспыхивает от лучистого тепла без всякого прямого контакта с огнём.
Конкретный предел — EI 30, EI 60 или выше — определяется проектом и категорией помещения по взрывопожарной опасности, и мы всегда просим показать раздел проектной документации, а не угадывать. Но практика такова: на границе склада ЛКМ и на входе в покрасочный участок почти никогда не обходится минимальным классом. Там же важна и правильная навеска: дверь должна открываться в сторону выхода людей и иметь исправный доводчик, иначе весь предел огнестойкости обнуляется одной подпёртой створкой. Подпирать двери кирпичом — самая частая и самая дорогая привычка на производствах.
Широкие проёмы: щиты, форматно-раскроечный участок и готовая мебель
Вторая половина задачи — логистика. Через двери мебельного цеха ездит не человек с папкой, а рохля с пачкой плит и тележка с собранным шкафом. Стандартная одностворчатая дверь тут превращается в узкое место: створку начинают снимать с петель, коробку разбивают углами паллет, а через полгода дверь уже не закрывается и как противопожарная не работает вовсе.
Поэтому на маршрутах движения материала мы ставим двустворчатые двери с активной и пассивной створкой. В обычном режиме открыта одна створка — проходят люди и узкие тележки. Под проезд плит или габаритной готовой мебели раскрывается вторая, и проём становится полноразмерным. При этом противопожарные свойства сохраняются: срабатывает координатор закрывания, который заставляет створки закрыться в правильной последовательности.
Отдельно советуем закладывать отбойные полосы в нижней части полотна на всех дверях грузового маршрута и продумывать, где нужны остеклённые полотна. Стекло с огнестойким заполнением на границе цеха и коридора — это не эстетика, а безопасность: оператор с грузом видит, что происходит за дверью, и не бьёт створкой встречного.
Ещё один момент, о котором забывают на этапе планировки, — направление открывания на грузовых маршрутах. Дверь, открывающаяся в узкий проход, перекрывает его целиком, и тележку приходится сдавать назад. Мы на замере всегда проходим маршрут материала целиком: от приёмки плиты до отгрузки готового изделия. Иногда после такого прохода становится понятно, что одну дверь достаточно перевесить, а другую лучше сразу делать двустворчатой, хотя изначально в списке она стояла как обычная.
Карта дверей по зонам производства
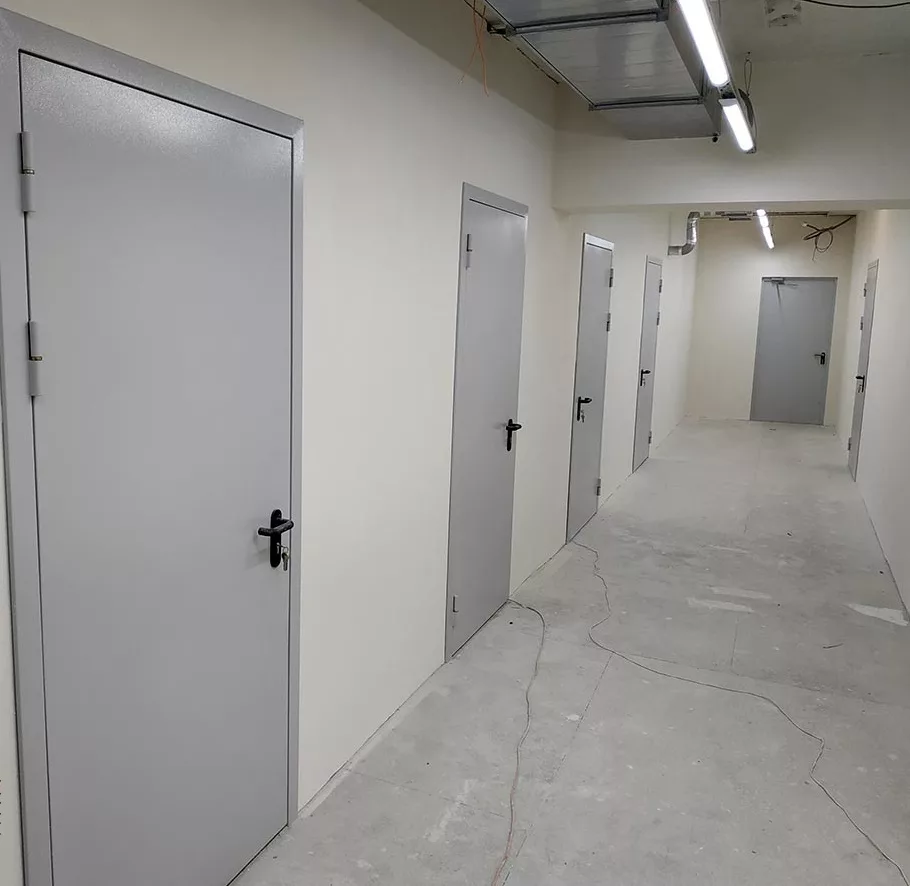
Чтобы не собирать решение с нуля на каждом объекте, мы держим в голове типовую карту мебельного цеха. Она не заменяет проект, но помогает заказчику заранее понять объём и бюджет — и не обнаружить на монтаже, что половина проёмов не в тот класс.
| Зона производства | Основной риск | Какая дверь нужна |
|---|---|---|
| Склад ЛКМ, лаков и растворителей | Пары растворителей, высокая пожарная нагрузка | Противопожарная дверь повышенного класса EI, открывание наружу, доводчик |
| Покрасочная камера и участок сушки | Пары, тепло, агрессивная химия | Противопожарная дверь со стойким покрытием, плотный контур уплотнения |
| Раскрой и присадка (ЛДСП, массив) | Древесная пыль, интенсивный грузопоток | Двустворчатая техническая или ПП дверь, отбойные полосы, усиленные петли |
| Склад плит и готовой продукции | Большой объём горючего материала | Противопожарная двустворчатая дверь, широкий проём под погрузчик |
| Электрощитовая, компрессорная, аспирация | Электрооборудование, узлы вентиляции | Техническая или противопожарная дверь по проекту, замковая группа под ограниченный доступ |
| Эвакуационные выходы из цеха | Задымление, скорость эвакуации | Противопожарная дверь с антипаникой, открывание по направлению эвакуации |
| Бытовки, раздевалки, комната мастера | Стандартный бытовой риск | Техническая дверь, при примыкании к цеху — противопожарная по проекту |
Дальше эта карта накладывается на реальные размеры проёмов. На производствах они почти никогда не типовые: здание перестраивали, стену переносили, проём пробили под конкретный станок. Поэтому мы работаем от замера — приезжаем, снимаем габариты, смотрим состояние проёма и уточняем, в какую сторону реально должна открываться каждая створка с учётом маршрутов и расстановки оборудования.
Как мы изготавливаем и монтируем двери для цеха
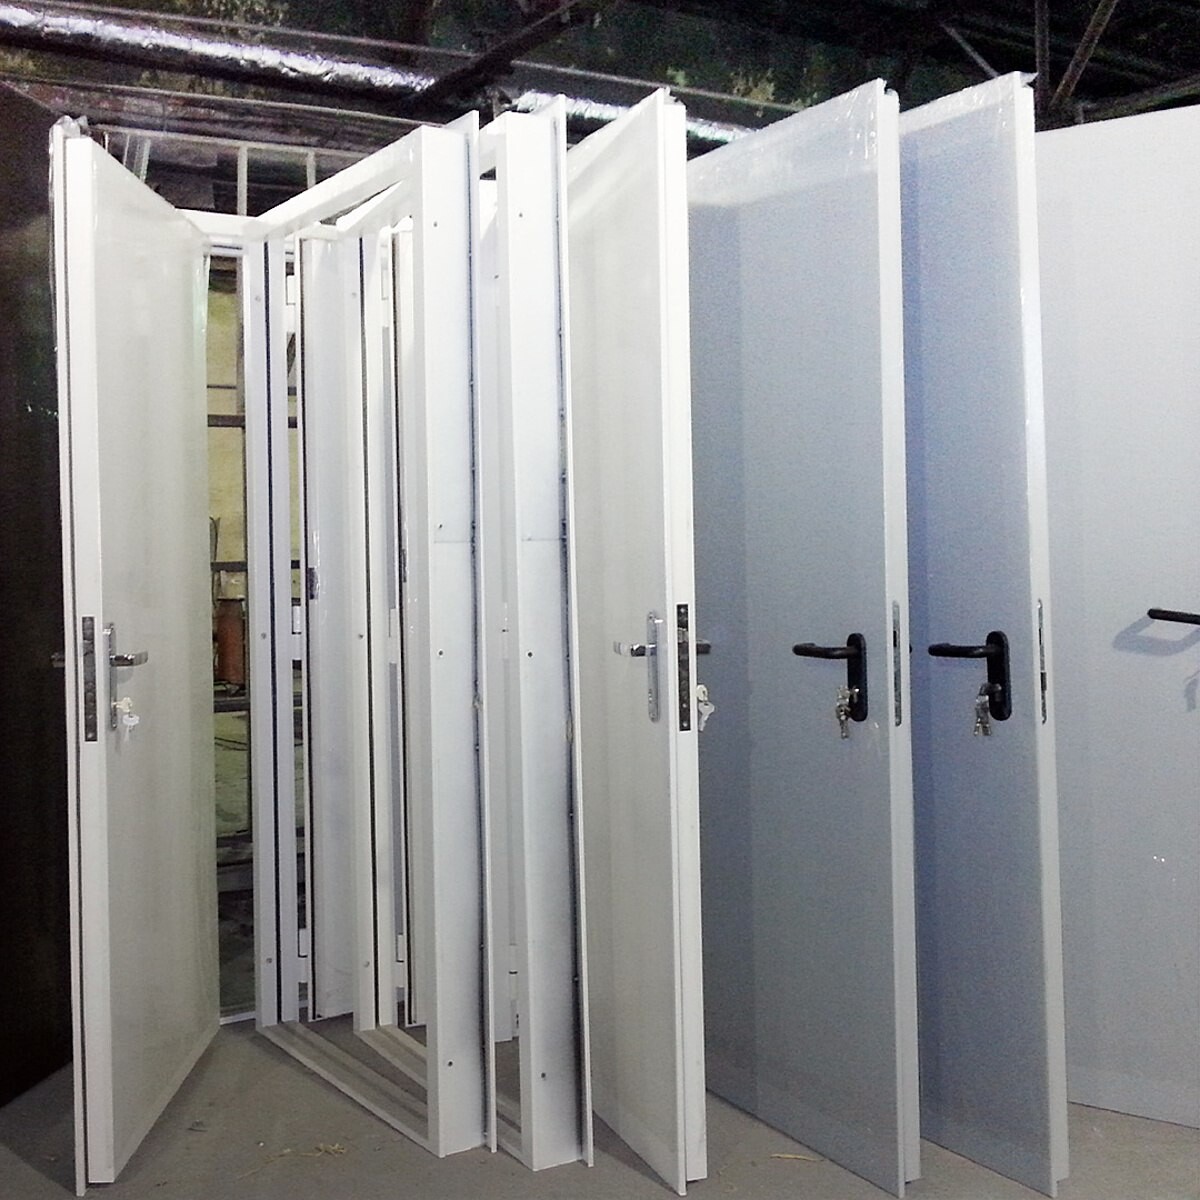
«БАРЬЕР» — производитель, а не перекупщик, и для промышленных объектов это принципиально. Мы варим полотно и коробку под конкретный проём, а не подгоняем помещение под складской размер. Если у вас проём нестандартной ширины под щитовую тележку или высота ограничена балкой — это решается на этапе раскроя металла, а не запениванием щелей на объекте.
Работу по цеху мы стараемся вести очередями, чтобы производство не вставало. Сначала закрываем критичные границы — склад ЛКМ, покрасочный участок, эвакуационные выходы, — потом переходим к внутренним проёмам и вспомогательным помещениям. Такой порядок снимает главный риск сразу и позволяет распределить бюджет, не откладывая безопасность до «следующего года».
Комплект документов на противопожарные двери мы передаём вместе с изделиями: без них дверь для инспектора и для страховой просто металлическая створка. Это же касается монтажа — предел огнестойкости подтверждается только при установке по технологии, с правильным креплением к стене и правильным заполнением зазора. Самостоятельный монтаж «своими ребятами» на противопожарных дверях экономит немного и обнуляет главное.
Стартовая цена на противопожарные двери — от 9000 ₽/м², финальная зависит от класса EI, размера полотна, наличия остекления, антипаники и типа покрытия. Чтобы получить точный расчёт по всему цеху, достаточно прислать список проёмов с размерами и назначением помещений или вызвать замерщика — позвоните +7 (901) 526-70-73, и мы соберём смету по зонам, а не одной строкой.
Рассчитаем двери для вашего цеха
Замерим проёмы, подберём класс EI под каждое помещение и изготовим двери на собственном производстве. Противопожарные двери «БАРЬЕР» от 9000 ₽/м².