I. Почему пивзавод это не обычный склад
Пивоваренное производство собирает в одном здании сразу несколько несовместимых микроклиматов. В варочном отделении пар, температура воздуха выше цеховой и постоянная влажность. В отделении брожения и ЦКТ холод, конденсат на всех металлических поверхностях и регулярная мойка. В цехе розлива вода на полу, щелочные и кислотные моющие растворы, мойка оборудования из шланга. На складе сырья пыль солода, а рядом котельная и электрощитовая, которые по ФЗ-123 требуют противопожарного отделения. Одна и та же модель двери не может закрыть все эти зоны, и попытка сэкономить закупкой единого типа заканчивается тем, что часть дверей выходит из строя за первый же сезон. Для снабженца это означает простую вещь: спецификация на двери пивзавода это не строчка со словами металлическая дверь и количеством штук. Это таблица по зонам, где для каждого проёма указаны материал полотна, тип покрытия, наличие терморазрыва, предел огнестойкости, тип уплотнения, фурнитура и направление открывания. Чем раньше такая таблица появляется, тем меньше переделок на объекте.
Отдельная сложность в том, что двери на пищевом производстве попадают под санитарный контроль. Полотно должно быть моющимся, без глубокого рельефа, без открытых полостей и без щелей, где скапливается органика. Дверь с декоративными фрезерованными накладками, уместная в офисе, на участке розлива становится источником замечаний при проверке.
II. Нормативная рамка: что реально проверяют
Основной документ по стальным дверным блокам это ГОСТ 31173. Он задаёт классификацию по прочности, сопротивлению взлому, теплопередаче и звукоизоляции, а также правила приёмки и требования к маркировке. Ссылаться в договоре просто на ГОСТ 31173 мало: нужно указывать конкретные классы, иначе поставщик формально прав при любом исполнении. Второй пласт это пожарная безопасность. ФЗ-123 определяет, какие помещения выделяются противопожарными преградами и с каким пределом огнестойкости. На пивзаводе это чаще всего котельная, электрощитовая, помещения с аммиачным холодильным оборудованием, склады тары и участки, отделяющие производственную часть от административной. Заполнение проёмов в такой преграде должно иметь подтверждённый предел, обычно EI 30 или EI 60, а сама дверь должна быть с доводчиком и уплотнителем, вспучивающимся при нагреве.
Третий документ, о котором забывают чаще всего, это СП 1.13130 по эвакуационным путям и выходам. Он регулирует ширину проёма в свету, направление открывания по ходу эвакуации, запрет на устройства, мешающие открыть дверь изнутри без ключа, и требования к порогам. Ошибка здесь стоит дороже всего: дверь физически стоит, но приёмку объект не проходит, и её меняют целиком.
Дополнительно на пищевом объекте действуют требования к материалам, контактирующим с производственной средой, и внутренние правила системы HACCP предприятия. Формально дверь редко относят к оборудованию, контактирующему с продуктом, но служба качества всё равно потребует моющуюся поверхность и отсутствие мест скопления влаги.
III. Разбор по зонам производства
Варочный цех. Здесь горячий влажный воздух и пар. Опасность не в температуре, а в цикличности: нагрев и остывание расшатывают притвор, а конденсат находит любое непокрытое место среза стали. Полотно берут с усиленным контуром жёсткости, окраска порошковая, а смотровое окно ставят из закалённого стекла, чтобы персонал видел встречное движение. Отделение брожения и ЦКТ. Основной фактор это холод и разница температур между помещениями. Дверь без терморазрыва в коробке начинает потеть по периметру, вокруг наличника появляется ржавый след, а через сезон уплотнитель теряет эластичность. Здесь имеет смысл заказывать блок с заполнением полотна утеплителем и двухконтурным притвором.
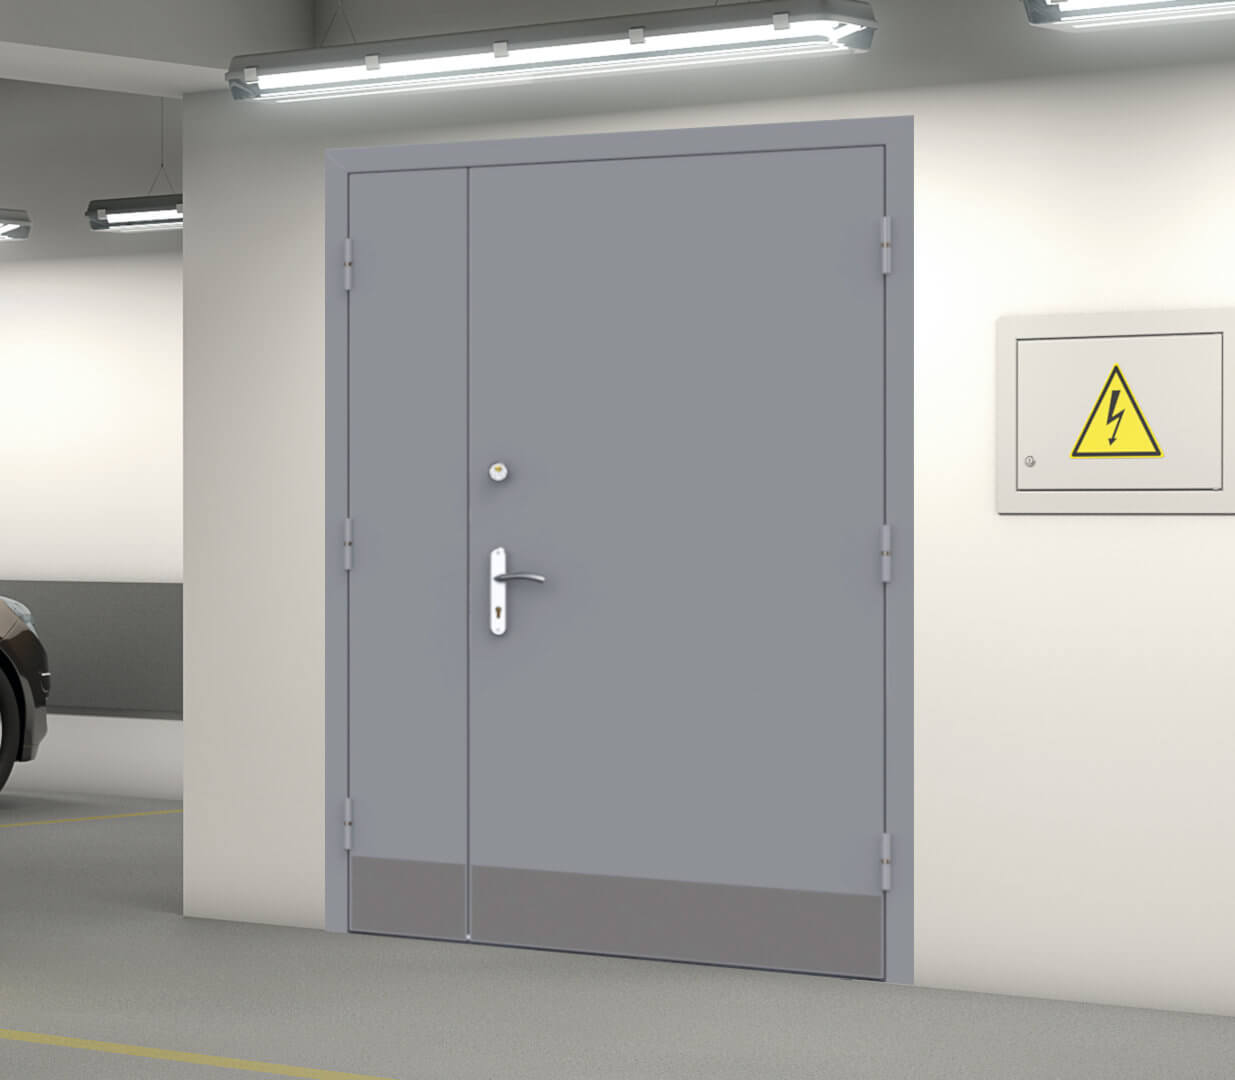
Цех розлива и мойка. Самая агрессивная зона. Вода под давлением, щелочь, кислота, постоянная влажность. Именно тут нержавеющая сталь окупается: обычная оцинковка с порошковым покрытием держится, пока покрытие цело, но первый удар паллеты по нижней части полотна открывает металл, и дальше идёт очаг коррозии. На таких проёмах предусматривают отбойную зону в нижней части полотна. Склад готовой продукции и транспортные проёмы. Тут решает механика, а не климат. Двупольный блок, широкая пассивная створка, усиленные петли на подшипниках, отбойники и защита от наезда техники. Если через проём ходит электротележка, дверь без отбойной пластины живёт месяцы, а не годы.
Котельная, компрессорная, электрощитовая. Противопожарные блоки с подтверждённым пределом, доводчиком и терморасширяющимся уплотнителем. Никакого стекла, если проект его не предусматривает, никакой самодеятельности с врезкой вентиляционных решёток в противопожарное полотно.
IV. Таблица подбора по участкам
Таблица ниже это рабочая заготовка для спецификации. Её удобно взять за основу, пройтись по плану этажа и проставить количество проёмов напротив каждой строки.
| Участок | Тип двери | Материал полотна | Ключевое требование |
|---|---|---|---|
| Варочный цех | Однопольная техническая, окно опционально | Сталь 1,2 до 1,5 мм, порошковое покрытие | Стойкость к пару и циклам нагрева |
| Отделение брожения, ЦКТ | Техническая с утеплённым полотном | Сталь с терморазрывом коробки | Отсутствие конденсата по контуру |
| Холодильная камера | Утеплённая, двухконтурный притвор | Оцинковка или нержавейка | Подогрев контура при минусовой температуре |
| Цех розлива, CIP | Техническая моющаяся | Нержавеющая сталь AISI 304 | Мойка из шланга, стойкость к щелочи |
| Склад сырья, тары | Двупольная техническая | Оцинковка, порошковое покрытие | Ширина под паллету, отбойники |
| Котельная, электрощитовая | Противопожарная EI 30 или EI 60 | Сталь по сертификату на изделие | Доводчик, терморасширяющийся уплотнитель |
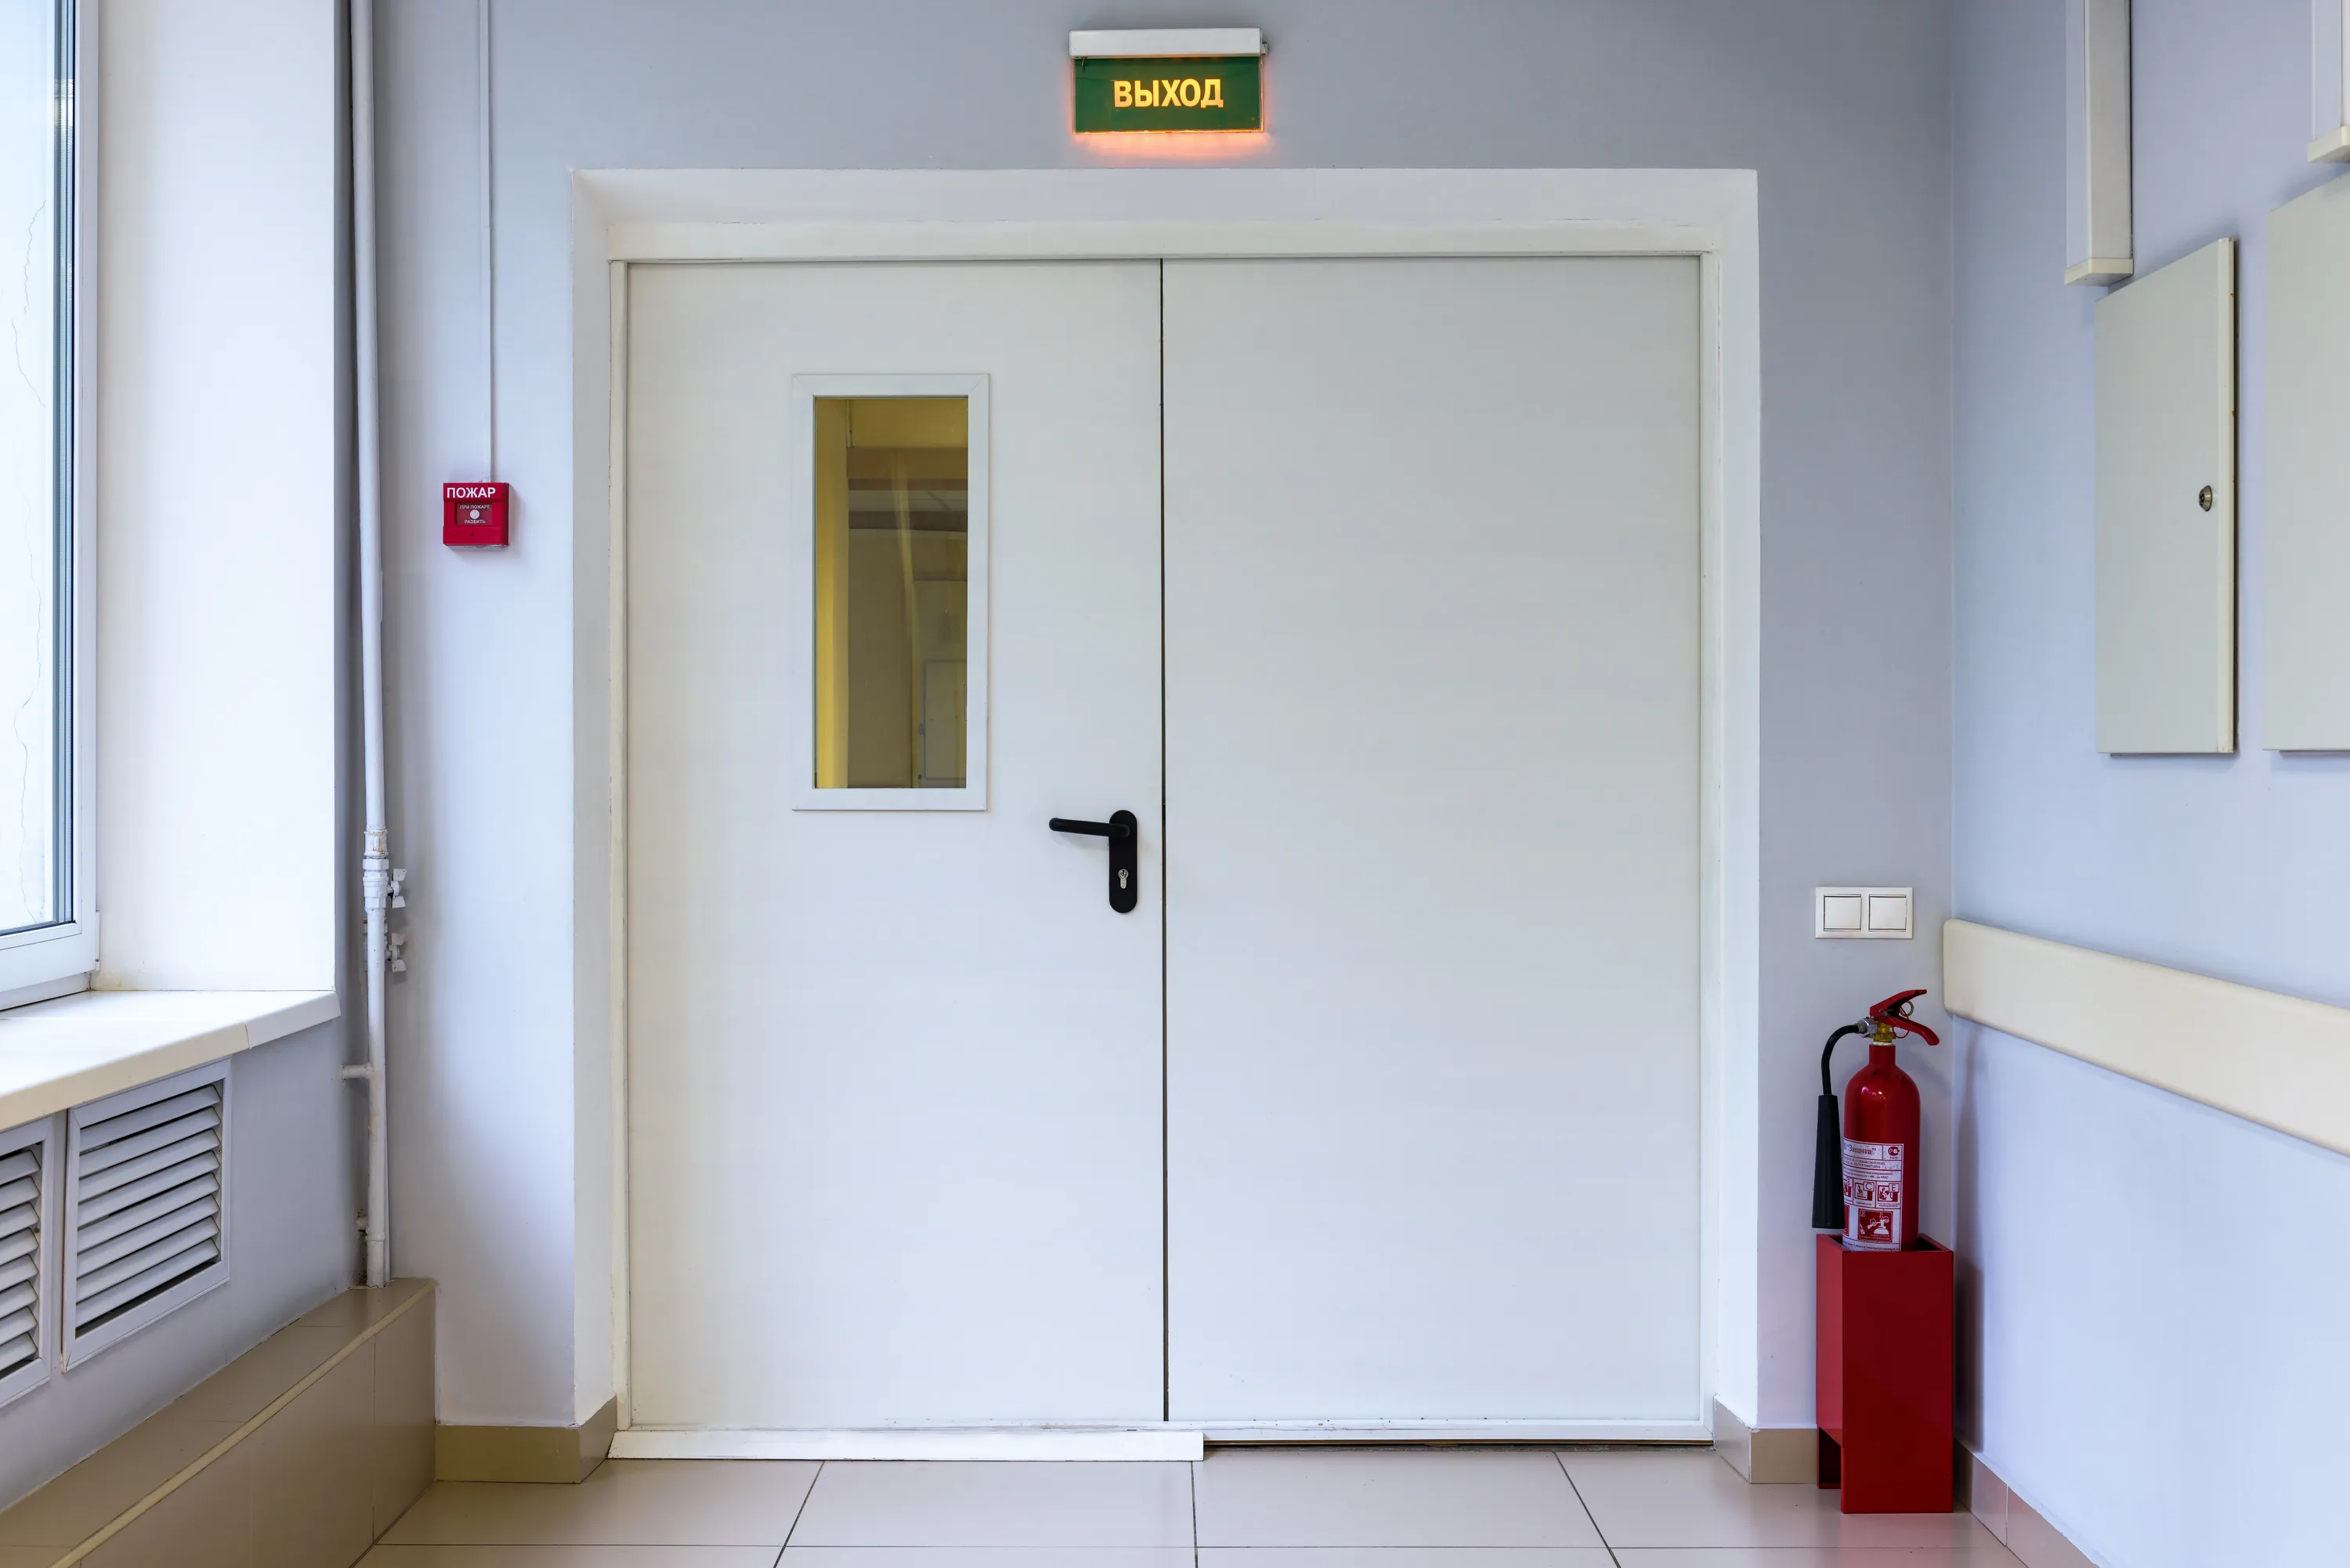
| Эвакуационный выход | Противопожарная с антипаникой | Сталь по сертификату на изделие | Открывание по ходу эвакуации, СП 1.13130 |
| Административный блок | Техническая с шумоизоляцией | Сталь 1,2 мм, декоративная отделка | Снижение шума линии розлива |
Обратите внимание на последнюю строку. Граница между цехом и административной частью почти всегда недооценена: там ставят самую дешёвую дверь, а потом жалуются на гул линии в кабинетах. Разница в цене между обычным и шумоизолированным полотном на нескольких проёмах несопоставима с последующей переделкой.
V. Частые ошибки при подборе и заказе
Ошибка первая: замер по проекту, а не по факту. Проёмы в промышленном здании почти всегда отличаются от чертежа. Штукатурка, стяжка пола, обрамление из уголка, кривизна кладки. Замер делают по готовым проёмам, с фиксацией трёх ширин, трёх высот и диагоналей. Ошибка вторая: забыли про уровень чистого пола. Если стяжку ещё не залили, а высоту дают от чернового основания, дверь после отделки окажется на 40 до 80 мм ниже нужного. Это одна из самых частых причин переделки коробок.
Ошибка третья: неверная сторона открывания. На бумаге кажется мелочью, на объекте это упирающееся в стеллаж полотно или дверь, перекрывающая эвакуационный проход. Сторону фиксируют на плане стрелками до запуска в производство. Ошибка четвёртая: экономия на фурнитуре при дорогом полотне. Ресурс двери в цехе определяет не сталь, а петли, замок и доводчик, которые работают по сто и более циклов в смену. Ставить бытовой доводчик на транспортный проём бессмысленно.
Ошибка пятая: заказ противопожарной двери без запроса сертификата на конкретное изделие. Сертификат распространяется на определённую конструкцию и типоразмер. Дверь, собранная по мотивам сертифицированной, при проверке не считается противопожарной. Ошибка шестая: нержавейка везде. Это не повышает надёжность, а размывает бюджет. Деньги, потраченные на нержавеющую дверь в сухом коридоре, лучше вложить в усиленную фурнитуру транспортного проёма и в подогрев контура на холодильной камере.
- Замер по факту стройготовности, а не по чертежу проектировщика
- Отметка уровня чистого пола зафиксирована в акте замера
- Сторона открывания согласована и подписана заказчиком
- Для каждой противопожарной двери запрошен сертификат на изделие
- Фурнитура подобрана по расчётному числу циклов в смену
- Нержавеющая сталь применена только в мокрых и моющихся зонах
VI. Порядок действий: от плана до поставки
Работа по дверям на действующем или строящемся пивзаводе укладывается в понятную последовательность. Если её не нарушать, объект закрывается без авральных переделок.
- Шаг 1. Взять план этажа и пронумеровать все проёмы сквозной нумерацией
- Шаг 2. Разметить на плане противопожарные преграды и эвакуационные пути по проекту
- Шаг 3. Разнести проёмы по зонам: мокрые, холодные, горячие, транспортные, административные
- Шаг 4. Заполнить таблицу подбора и получить предварительную спецификацию
- Шаг 5. Выполнить контрольный замер по готовым проёмам с фиксацией диагоналей
- Шаг 6. Согласовать сторону открывания и комплект фурнитуры по каждой позиции
- Шаг 7. Зафиксировать спецификацию и запустить производство
- Шаг 8. Принять поставку с проверкой маркировки и комплектности
- Шаг 9. Смонтировать, отрегулировать притвор и подписать акты
Критическая точка это шаг 5. Всё, что меняется после контрольного замера, стоит денег и времени. Поэтому замер делают тогда, когда проёмы уже не будут двигаться: после кладки, обрамления и определения уровня чистого пола. Отдельно закладывают логистику внутри здания. Крупные двупольные блоки нужно занести на место до монтажа технологического оборудования. На работающем производстве бывает так, что дверь физически невозможно доставить к проёму, потому что путь перекрыт линией розлива.
Полезно заранее посчитать нагрузку на каждый проём в циклах. Дверь между складом сырья и варочным отделением на трёхсменном производстве открывается несколько сотен раз в сутки, а дверь в электрощитовую несколько раз в неделю. Это разные изделия по фурнитуре, даже если полотно у них одинаковое. Считают просто: количество проходов персонала за смену плюс проезды техники, умноженное на число смен. Полученную цифру передают поставщику вместе со спецификацией, чтобы петли и замок подбирались под реальный режим, а не под средний по каталогу. Второй расчётный параметр это ширина в свету. Её меряют не по коробке, а по фактически открывающемуся просвету при открытой створке, потому что именно этот размер определяет, пройдёт ли паллета или тележка. Разница между шириной проёма и шириной в свету на двупольном блоке доходит до сотни миллиметров, и на этом регулярно ошибаются при заказе.
VII. Что спросить у поставщика до подписания
Разница между поставщиками видна не в презентации, а в ответах на конкретные вопросы. Ниже список, который экономит месяцы разбирательств.
- Какая толщина листа на полотне и на коробке, цифрой в спецификации
- Чем заполнено полотно и как решён вопрос мостиков холода
- Есть ли терморазрыв в коробке и на каких позициях он предусмотрен
- Какой сертификат подтверждает предел огнестойкости и на какой типоразмер он выдан
- Сколько контуров уплотнения и из какого материала уплотнитель
- Какие петли поставлены, на какой ресурс по циклам они рассчитаны
- Как выполнено покрытие, грунт и порошковая эмаль или только эмаль
- Что входит в монтаж и кто отвечает за примыкание к стене
- Какие позиции идут по гарантии, а какие относятся к расходным
Ответ вида все по ГОСТу не является ответом. Нормативный документ задаёт рамку, а конкретные значения фиксирует спецификация. Если поставщик отказывается писать толщину стали и тип фурнитуры в договоре, вопрос закрыт. Отдельно уточняют, как решается вопрос замены полотна без демонтажа коробки. На производстве двери повреждают техникой, и возможность поменять только полотно превращает аварию из недельной остановки участка в работу на пару часов.
Ещё один рабочий приём это унификация типоразмеров. Если на объекте свести двадцать проёмов к трём или четырём типоразмерам вместо двенадцати разных, выигрыш идёт сразу по трём направлениям: дешевле производство, проще держать подменное полотно на складе предприятия, быстрее ремонт после повреждения техникой. Унификацию делают на этапе стройки, подгоняя проёмы под выбранные размеры, а не наоборот. На действующем производстве это уже почти невозможно, поэтому вопрос поднимают до кладки перегородок. Отдельно фиксируют запас: одно резервное полотно на самый нагруженный типоразмер закрывает большинство аварийных ситуаций и стоит несопоставимо меньше суточного простоя участка розлива.
VIII. Приёмка: на чём спотыкаются чаще всего
Приёмку дверей делают в два этапа: на складе при разгрузке и на объекте после монтажа. Первый этап пропускать нельзя, потому что после подписания накладной доказать заводской дефект сложно. При разгрузке проверяют маркировку каждого блока, соответствие типоразмера спецификации, сторону открывания, комплектность фурнитуры и целостность покрытия. Отдельно смотрят наличие табличек на противопожарных блоках: без маркировки с пределом огнестойкости дверь не примет ни один инспектор.
После монтажа проверяют геометрию и работу. Полотно должно закрываться без усилия и без хлопка, зазор по периметру должен быть равномерным, притвор плотным по всему контуру. Простой способ проверки плотности это лист бумаги: зажатый в притворе лист должен вытягиваться с одинаковым сопротивлением в разных точках. Проверяют самозакрывание на дверях с доводчиком: полотно, открытое на любой угол, должно дойти до полного притвора и защёлкнуться. На эвакуационных выходах проверяют открывание изнутри одним движением без ключа и без дополнительных манипуляций.
Последний пункт это примыкание коробки к стене. Монтажный шов должен быть заполнен, анкерное крепление выполнено в тело стены, а не в штукатурку, с шагом не более 700 мм и с креплением рядом с петлями и запорной зоной. Плохое примыкание сводит на нет любые характеристики самого блока, включая огнестойкость.
IX. Эксплуатация и что делает срок службы
Двери в цехе выходят из строя не от старения металла, а от накопленных мелочей. Разболтанная петля даёт провис полотна, провис ломает притвор, нарушенный притвор пропускает влажный воздух, влага садится на срез стали, и через сезон появляется коррозия. Вся цепочка начинается с петли, которую не подтянули вовремя. Разумный регламент для производства выглядит так: раз в месяц осмотр притвора и уплотнителя, раз в квартал регулировка полотна, смазка петель и проверка доводчика, раз в год ревизия замков, ответных планок и монтажного шва. На транспортных проёмах с высокой интенсивностью периодичность сокращают вдвое.
Мойку полотна ведут нейтральными или слабощелочными средствами без абразива. Хлорсодержащие составы на нержавеющей стали оставляют точечную коррозию, и это самая частая причина рыжих пятен на двери, которая по паспорту не должна ржаветь. Царапины и сколы покрытия на окрашенных дверях подкрашивают сразу, не дожидаясь очага.
| Периодичность | Что проверяют | Признак проблемы | Действие |
|---|---|---|---|
| Ежесменно | Свободный ход полотна, отсутствие ударов о коробку | Полотно цепляет притвор снизу | Подтянуть петли, проверить провис |
| Раз в месяц | Уплотнитель по контуру, плотность притвора | Лист бумаги вытягивается без сопротивления | Заменить участок уплотнителя |
| Раз в квартал | Петли, замок, ответная планка, доводчик | Скрип, тугой ход ключа, хлопок при закрытии | Смазка, регулировка скорости доводчика |
| Раз в полгода | Покрытие полотна и нижняя отбойная зона | Сколы, рыжие точки, вздутие краски | Зачистка и подкраска очага |
| Раз в год | Монтажный шов, анкера, геометрия коробки | Трещина по примыканию, увеличенный зазор | Ревизия крепления, перерегулировка блока |
Отдельно следят за нижней частью полотна в зонах с водой на полу. Если вода регулярно стоит у порога, никакое покрытие не спасёт: вопрос решается уклоном пола и трапом, а не заменой двери на более дорогую.
Свод простой. Двери на пивзаводе перестают быть расходником, когда их подбирают по зонам, а не единым списком, фиксируют характеристики цифрами в спецификации, замеряют по факту и принимают по чек-листу. Наши инженеры готовы пройти по плану вашего объекта, разнести проёмы по зонам и подготовить спецификацию с конкретными позициями, а не с общими формулировками. На практике грамотный подбор виден по одному признаку: через два года эксплуатации двери не попадают в список аварийных заявок службы главного инженера. Достигается это не дорогими материалами, а дисциплиной на четырёх этапах. Зонирование проёмов по условиям эксплуатации. Спецификация с цифрами по толщине стали, типу покрытия, пределу огнестойкости и ресурсу фурнитуры. Замер по факту стройготовности с фиксацией уровня чистого пола и диагоналей. Приёмка по чек-листу с письменными замечаниями. Каждый из четырёх этапов дешёвый сам по себе, а пропуск любого из них оборачивается заменой блока целиком.