Срок поставки дверей на стройке редко бывает самостоятельной величиной. Он всегда встроен в чужой график: в готовность проёмов, в работу отделочников, в дату сдачи этапа. Поэтому вопрос «за сколько сделаете?» на практике почти всегда означает другое — «когда я смогу закрыть монтаж дверей и не задержать всё остальное». Разберём, из чего реально складывается график поставки и как его планировать так, чтобы двери приезжали вовремя и в нужной последовательности.
Материал написан для снабженца, прораба и управляющей компании, то есть для тех, кто отвечает за результат перед своим руководством, а не за формулировки в договоре. Ниже разобраны этапы производственного цикла, нормативные требования, которые влияют на длительность изготовления, таблица подбора конструкций по типу помещения, пошаговый порядок действий и список вопросов, которые стоит задать поставщику до подписания, а не после первой сорванной отгрузки.
Из чего складывается срок поставки
Полный цикл поставки состоит из нескольких последовательных этапов, и производство — только один из них. Сначала идёт согласование: спецификация, обмеры, утверждение комплектации и цвета. Затем закупка комплектующих под конкретный заказ, если требуется что-то нестандартное. Дальше производство: раскрой листа, сварка каркаса и полотна, установка наполнения, грунтовка и окраска, навеска фурнитуры и регулировка. И только потом упаковка, погрузка, перевозка и приёмка на объекте.
Ошибка большинства графиков в том, что в них закладывают только производство. Согласование спецификации на крупном объекте нередко занимает не меньше, чем сама сварка, потому что в цепочке участвуют заказчик, генподрядчик, проектировщик, а иногда и служба эксплуатации будущего здания. Пока не подписана окончательная ведомость проёмов, завод не может запустить раскрой: любая правка после этого превращается в переделку с полным повторением цикла по изменённым позициям.
Второй недооценённый этап — обмеры. Проектные размеры проёмов и фактические расходятся почти всегда: кладка ведётся с допуском, штукатурный слой съедает по 20-30 мм на сторону, монолитные проёмы уходят от отметок. Если двери изготовлены по проекту, а проёмы вышли иными, монтаж встанет. Поэтому в графике должно быть окно на контрольный обмер по факту готовности проёмов, и оно должно предшествовать запуску в производство, а не следовать за ним.
Есть и третий этап, который в графиках почти никогда не отражают отдельно, — закупка комплектующих под конкретный заказ. Типовые замки, петли и ручки лежат на складе, и их наличие не влияет на цикл. А вот доводчики определённой мощности, системы антипаники, электромеханические замки под конкретный контроллер СКУД, ригели повышенной длины и нестандартные вентиляционные решётки почти всегда заказываются под объект. Если эта позиция не заведена в план вместе со спецификацией, партия дойдёт до участка фурнитуры и там остановится, хотя все сварочные и покрасочные работы будут выполнены в срок.
Нормативы, которые влияют на срок изготовления
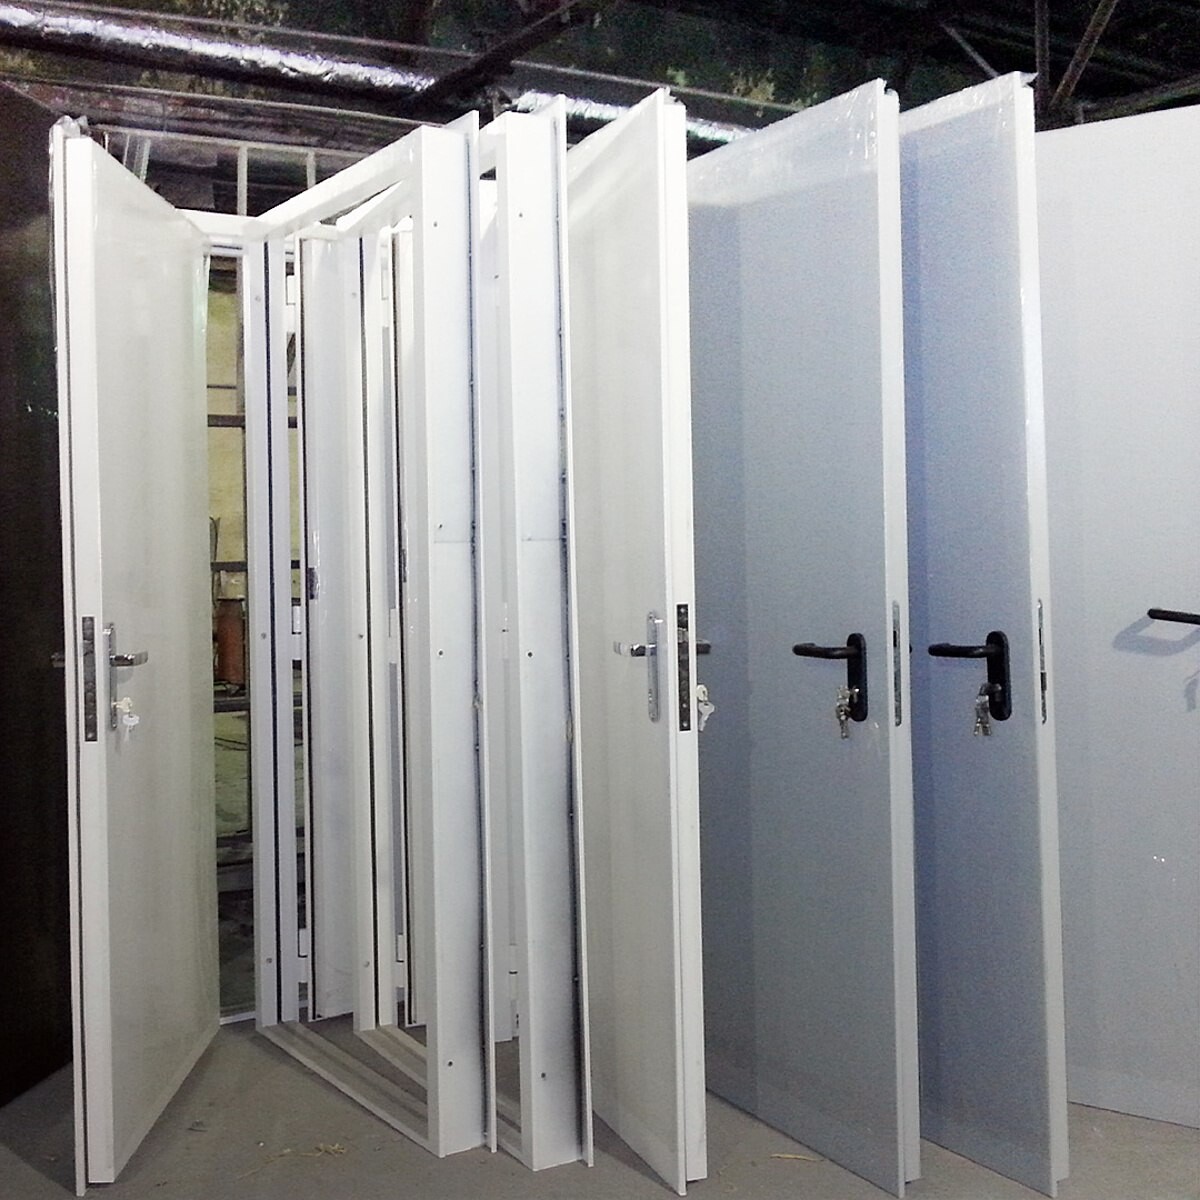
Металлические двери для объектов изготавливаются по ГОСТ 31173-2016, который задаёт классы прочности и защитных свойств, требования к геометрии, зазорам и качеству покрытия. Для снабженца важно, что класс конструкции определяет толщину стали полотна и коробки, количество рёбер жёсткости, тип петель и противосъёмных элементов. Чем выше класс, тем больше операций и тем длиннее производственный цикл конкретной позиции, даже если размер проёма одинаковый.
Противопожарные двери живут по другой логике. Их предел огнестойкости подтверждается сертификатом соответствия требованиям ФЗ-123 «Технический регламент о требованиях пожарной безопасности», а место установки и требуемый предел определяются проектом по СП 1.13130. Конструкция типа EI 60 отличается от EI 30 наполнением и уплотнением, и заменить одну на другую по ходу дела нельзя: сертификат выдан на конкретное исполнение. Именно поэтому правка по огнестойкости после запуска заказа стоит дороже всего в графике.
Практическое следствие простое. До подписания спецификации сверьте по проекту три вещи: требуемый предел огнестойкости по каждому проёму, направление открывания на путях эвакуации и необходимость устройств самозакрывания и антипаники. Ошибка в любом из трёх пунктов вскрывается только на приёмке пожарным инспектором, когда двери уже стоят в проёмах, и исправляется заменой конструкции, то есть новым полным циклом изготовления.
- ГОСТ 31173-2016 — классы стальных дверных блоков, геометрия, зазоры, покрытие
- ФЗ-123 — обязательная сертификация противопожарных конструкций
- СП 1.13130 — места установки, направление открывания, требования к путям эвакуации
- Проектная документация — предел огнестойкости и комплектация по каждому проёму
- Паспорт изделия и сертификат — передаются при приёмке и нужны для сдачи объекта
Класс и комплектация: почему одинаковые двери делаются по-разному
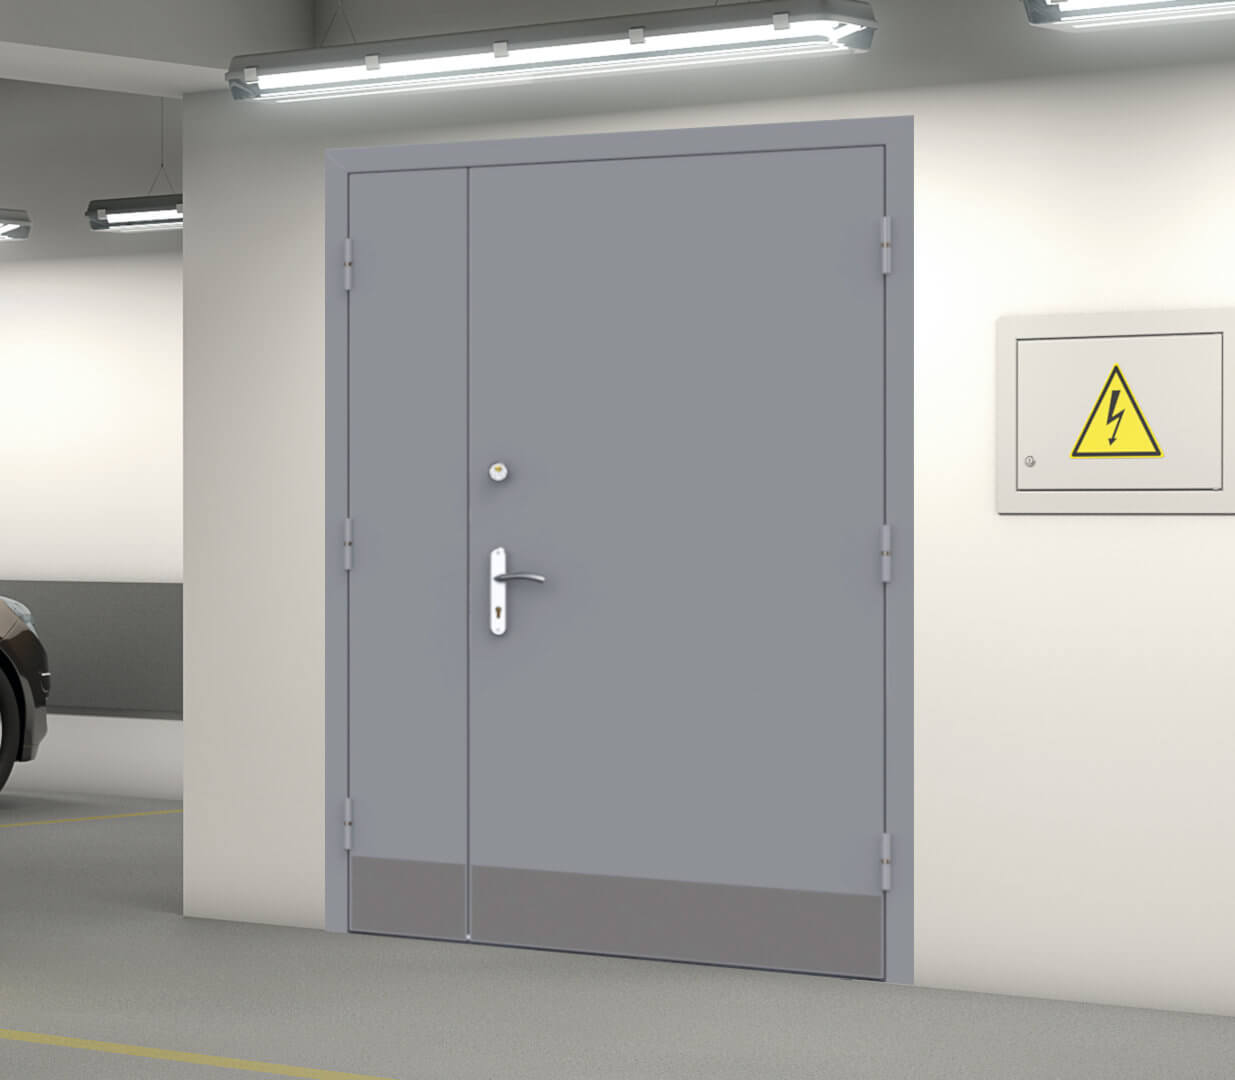
Двери одного размера могут иметь совершенно разный производственный цикл. Простая техническая дверь в электрощитовую — это стандартное полотно, типовая окраска, минимальная фурнитура. Такие позиции идут потоком и делаются быстро. Противопожарная дверь уже другой продукт: сертифицированная конструкция, определённое наполнение, доводчик, терморасширяющийся уплотнитель, иногда антипаника или интеграция со СКУД.
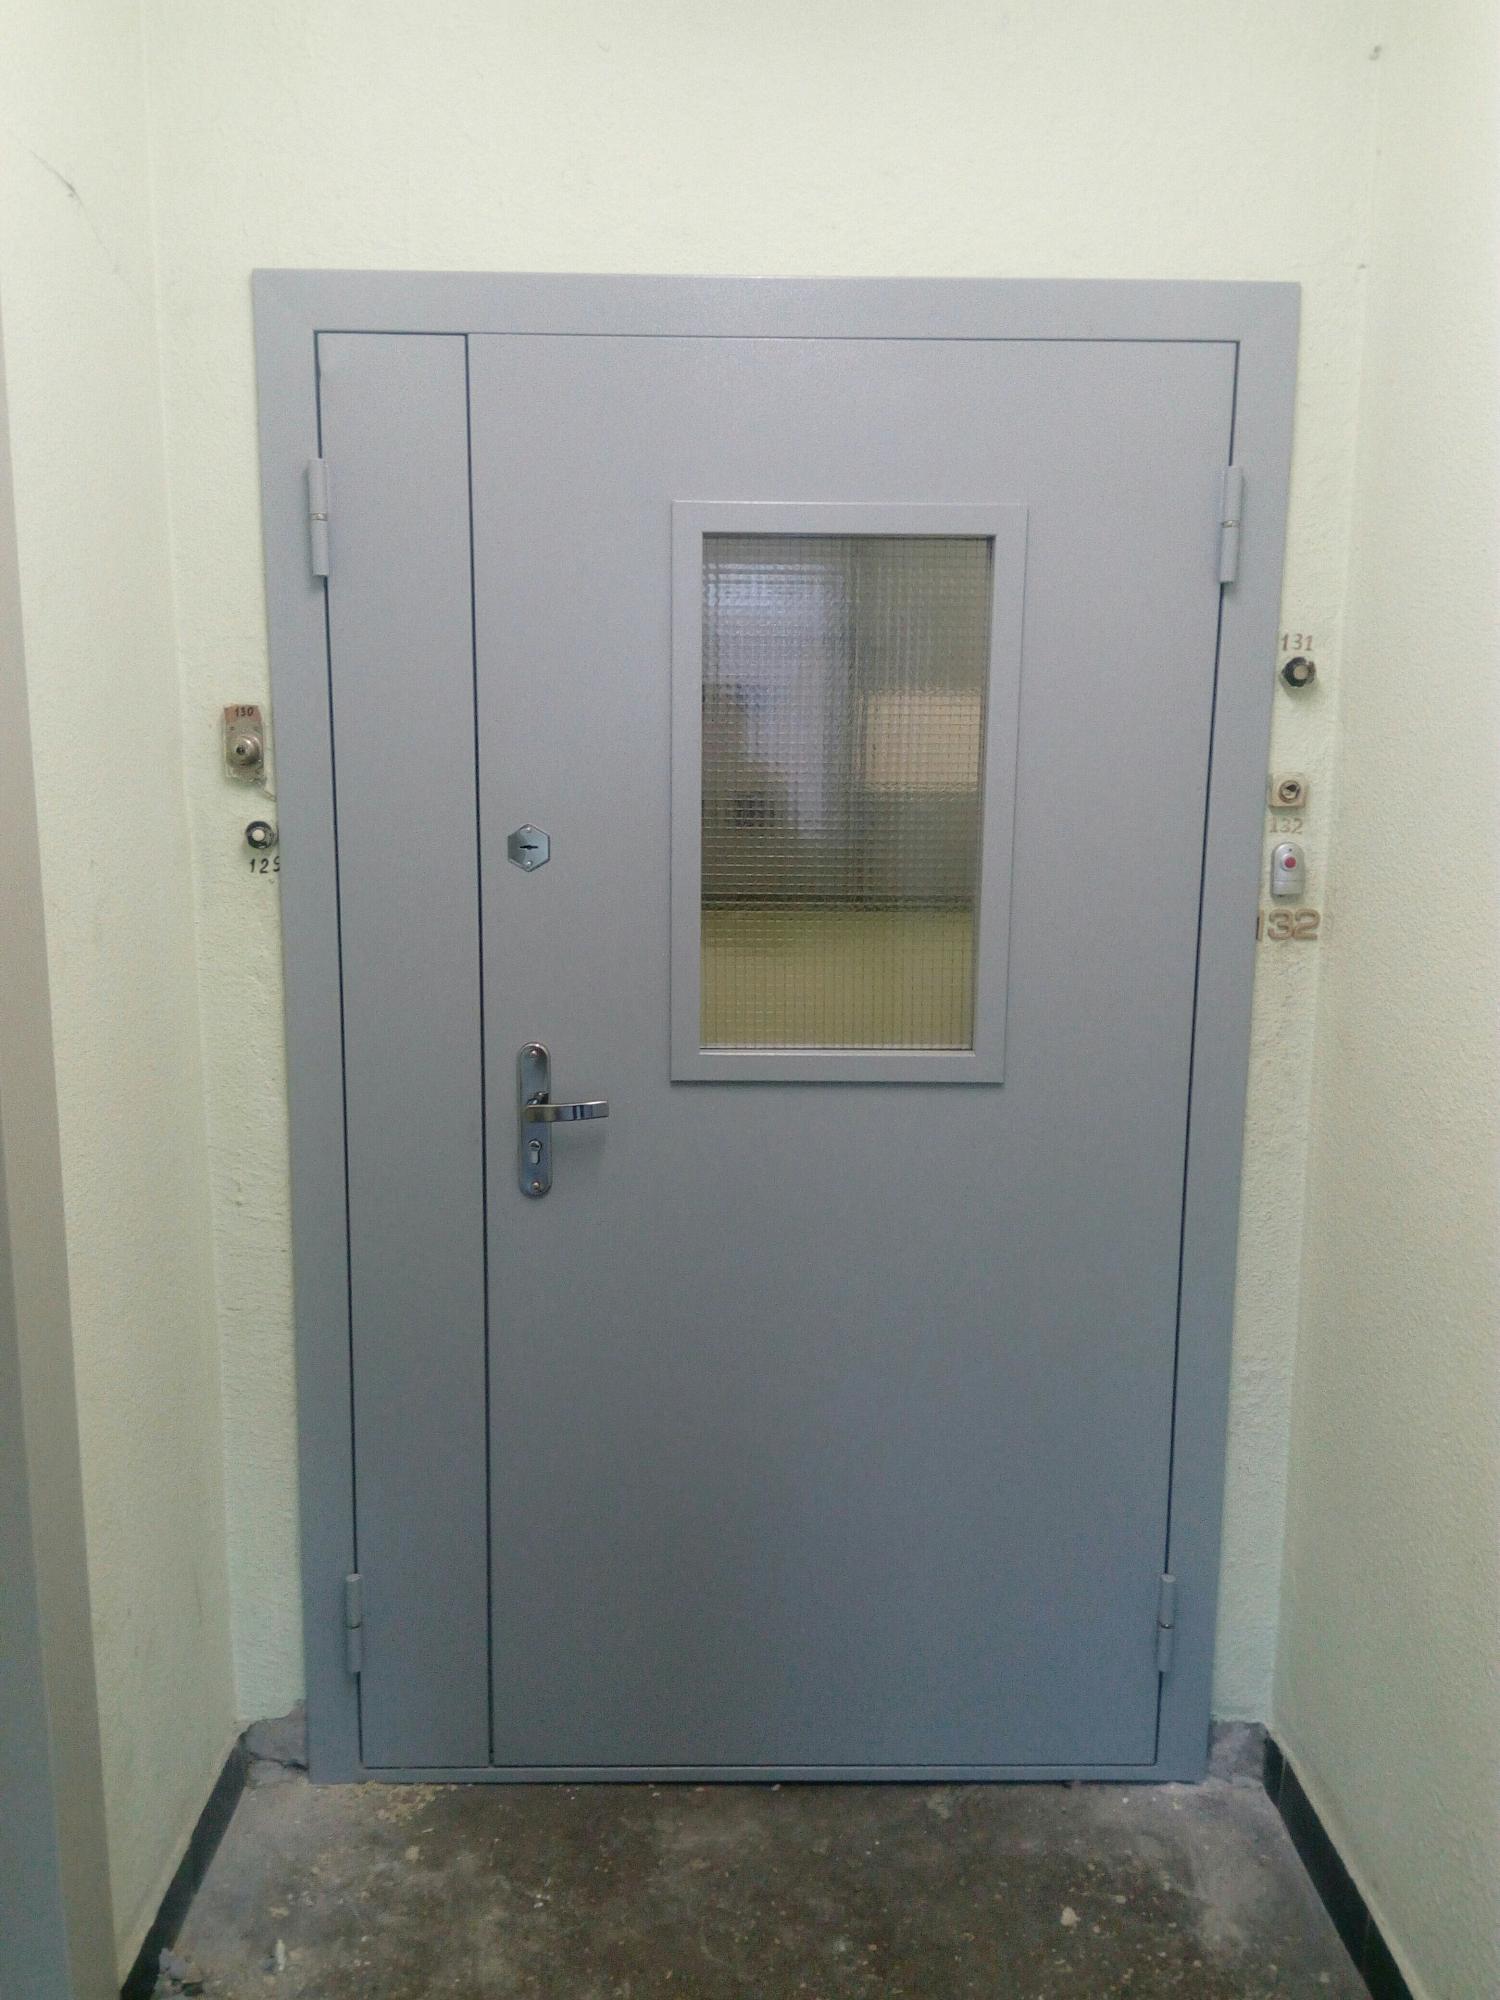
Дальше идут усложнения, каждое из которых добавляет время. Остекление требует изготовления и подготовки специального заполнения с обрамлением. Двустворчатые конструкции сложнее в сборке и требуют точной регулировки притвора и последовательного закрывания. Нестандартный цвет по каталогу RAL означает отдельную партию окраски, а значит привязку к графику покрасочного участка. Врезка электромеханических замков, магнитных контактов и петель под доводчик добавляет операций на этапе фурнитуры.
Практический вывод для планирования простой: не смешивайте в одной отгрузке «быстрые» и «сложные» позиции, если только весь график не готов ждать самую медленную. Гораздо разумнее разделить заказ на партии по сложности и получить типовые технические двери раньше, а сложные отдельной поставкой. Это почти всегда сокращает общее время до начала монтажа и снимает простой монтажной бригады, которая иначе ждёт одну позицию.
Полезно заранее посчитать долю сложных позиций в ведомости. Если на объекте из двухсот дверей сто восемьдесят типовых технических и двадцать противопожарных с доводчиками и остеклением, разбивка на две партии очевидна и даёт выигрыш в несколько недель по началу монтажа. Если же соотношение обратное, экономии от дробления почти не будет, зато вырастет число отгрузок, приёмок и мест хранения. Решение принимается по цифрам ведомости, а не по общему ощущению, что «поэтапно всегда лучше».
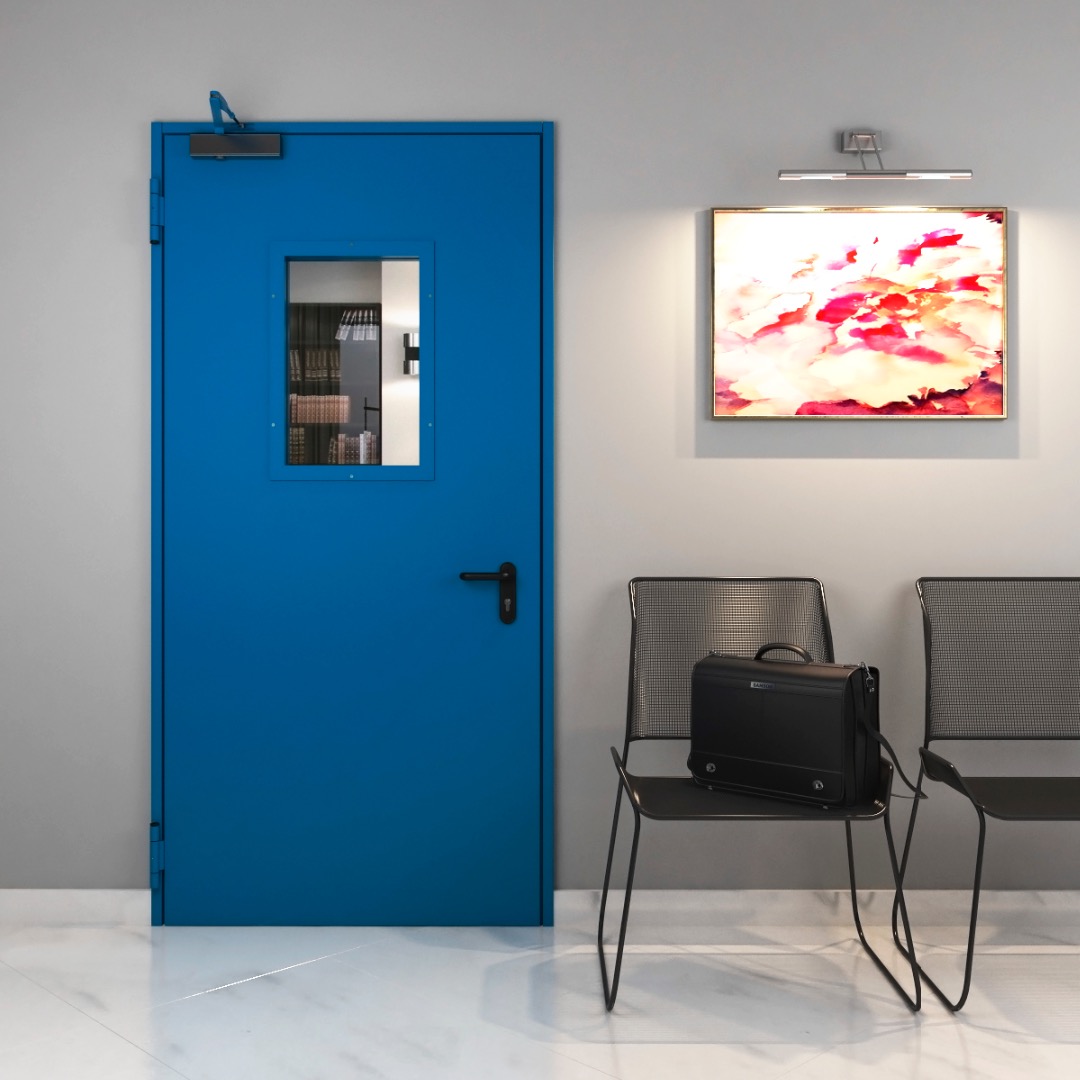
Таблица подбора конструкций по типу помещения
Ниже сведены типовые решения, с которыми чаще всего приходит объект. Таблица не заменяет проект, но помогает снабженцу собрать первичную ведомость и понять, какая часть заказа пойдёт потоком, а какая потребует отдельного планирования. Ориентируйтесь на неё при разбивке заказа на партии: правая колонка прямо указывает, где закладывать запас времени.
| Помещение | Типовая конструкция | Комплектация | Влияние на срок |
|---|---|---|---|
| Электрощитовая, ИТП, венткамера | Техническая одностворчатая | Врезной замок, ручка-скоба, вентрешётка при необходимости | Минимальное, идёт потоком |
| Выход на лестничную клетку | Противопожарная EI 30 или EI 60 | Доводчик, уплотнитель, открывание по ходу эвакуации | Среднее, комплектация и сертификат |
| Тамбур входной группы | Тамбурная, часто двустворчатая | Остекление, доводчик, иногда электромагнитный замок | Повышенное, сборка и остекление |
| Кладовая, помещение уборочного инвентаря | Техническая облегчённая | Простой замок, типовая окраска | Минимальное |
| Серверная, помещение охраны | Техническая усиленная | Электромеханический замок, СКУД, магнитный контакт | Повышенное, врезка и согласование с интегратором |
| Выход на кровлю | Техническая с усиленным уплотнением | Замок, отбойник, антикоррозионное покрытие | Среднее, покрытие под наружные условия |
К каждой строке ведомости стоит сразу привязывать не только модель, но и монтажный узел: тип стены, глубину проёма, наличие штукатурного слоя и способ крепления коробки. Кирпичная перегородка, монолит и гипсокартон на металлокаркасе требуют разных анкеров и разных допусков по зазору, а в противопожарных проёмах способ заделки зазора влияет на подтверждение предела огнестойкости. Собранная таким образом ведомость закрывает половину вопросов, которые иначе всплывут в день монтажа и остановят бригаду на объекте.
Объём заказа и загрузка производства
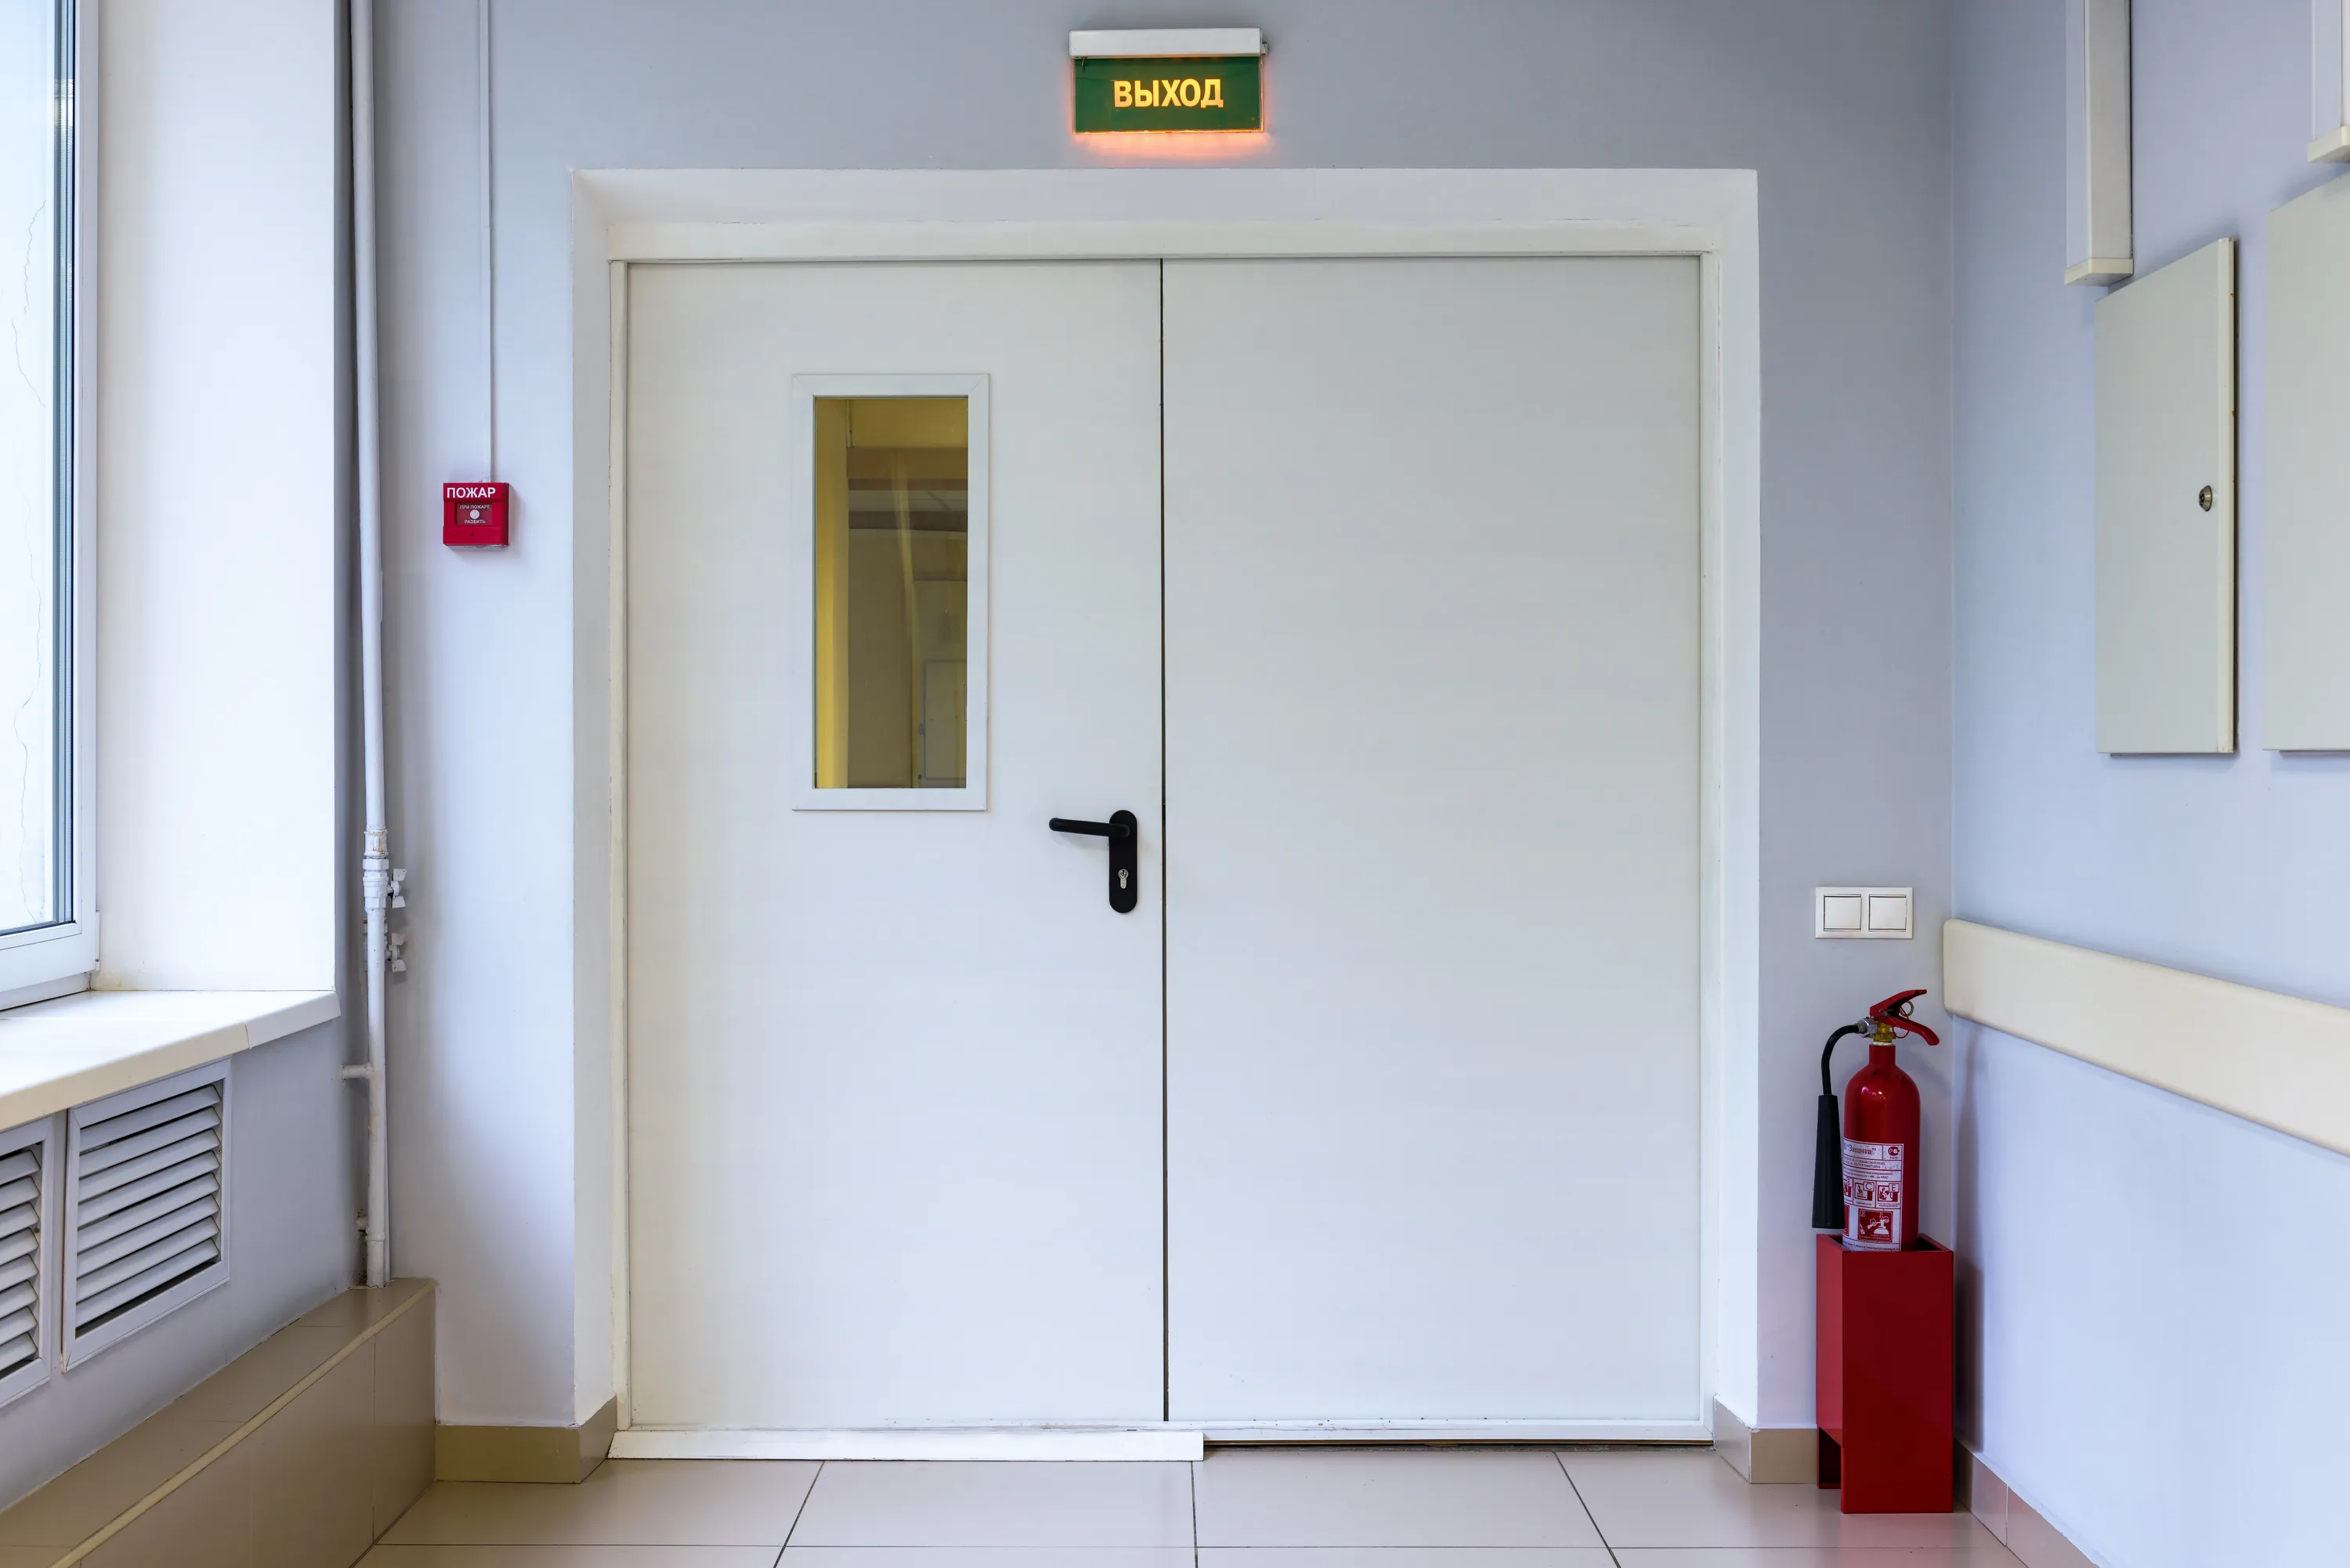
Зависимость срока от объёма нелинейная. Первые десятки дверей встают в текущий поток почти без ощутимого влияния на график. Крупная партия в сотни полотен — это уже отдельное производственное планирование: под неё выделяются смены, резервируется металл, выстраивается очередь на окраску. Такой заказ выгоднее и предсказуемее, если он приходит заранее и разбивается на этапы, привязанные к готовности секций объекта.
Загрузка производства — фактор, который заказчик не контролирует, но может учитывать. У дверного производства есть сезонность: пики приходятся на периоды массовой сдачи объектов, когда все подрядчики одновременно вспоминают про двери. В такие месяцы очередь длиннее, и раннее размещение заказа даёт реальное преимущество. Мы всегда честно называем текущую загрузку до подписания, потому что сорванный срок дороже упущенного заказа.
Отдельный приём для крупных объектов — резервирование производственной мощности заранее, до финального утверждения всех позиций. Заказчик фиксирует объём и ориентировочные даты отгрузок, а точная спецификация уточняется позже. Это позволяет не терять место в очереди, пока идут согласования, и особенно хорошо работает на жилых комплексах и складских объектах с большим количеством однотипных технических дверей одного размера.
Логистика, разгрузка и приёмка на объекте
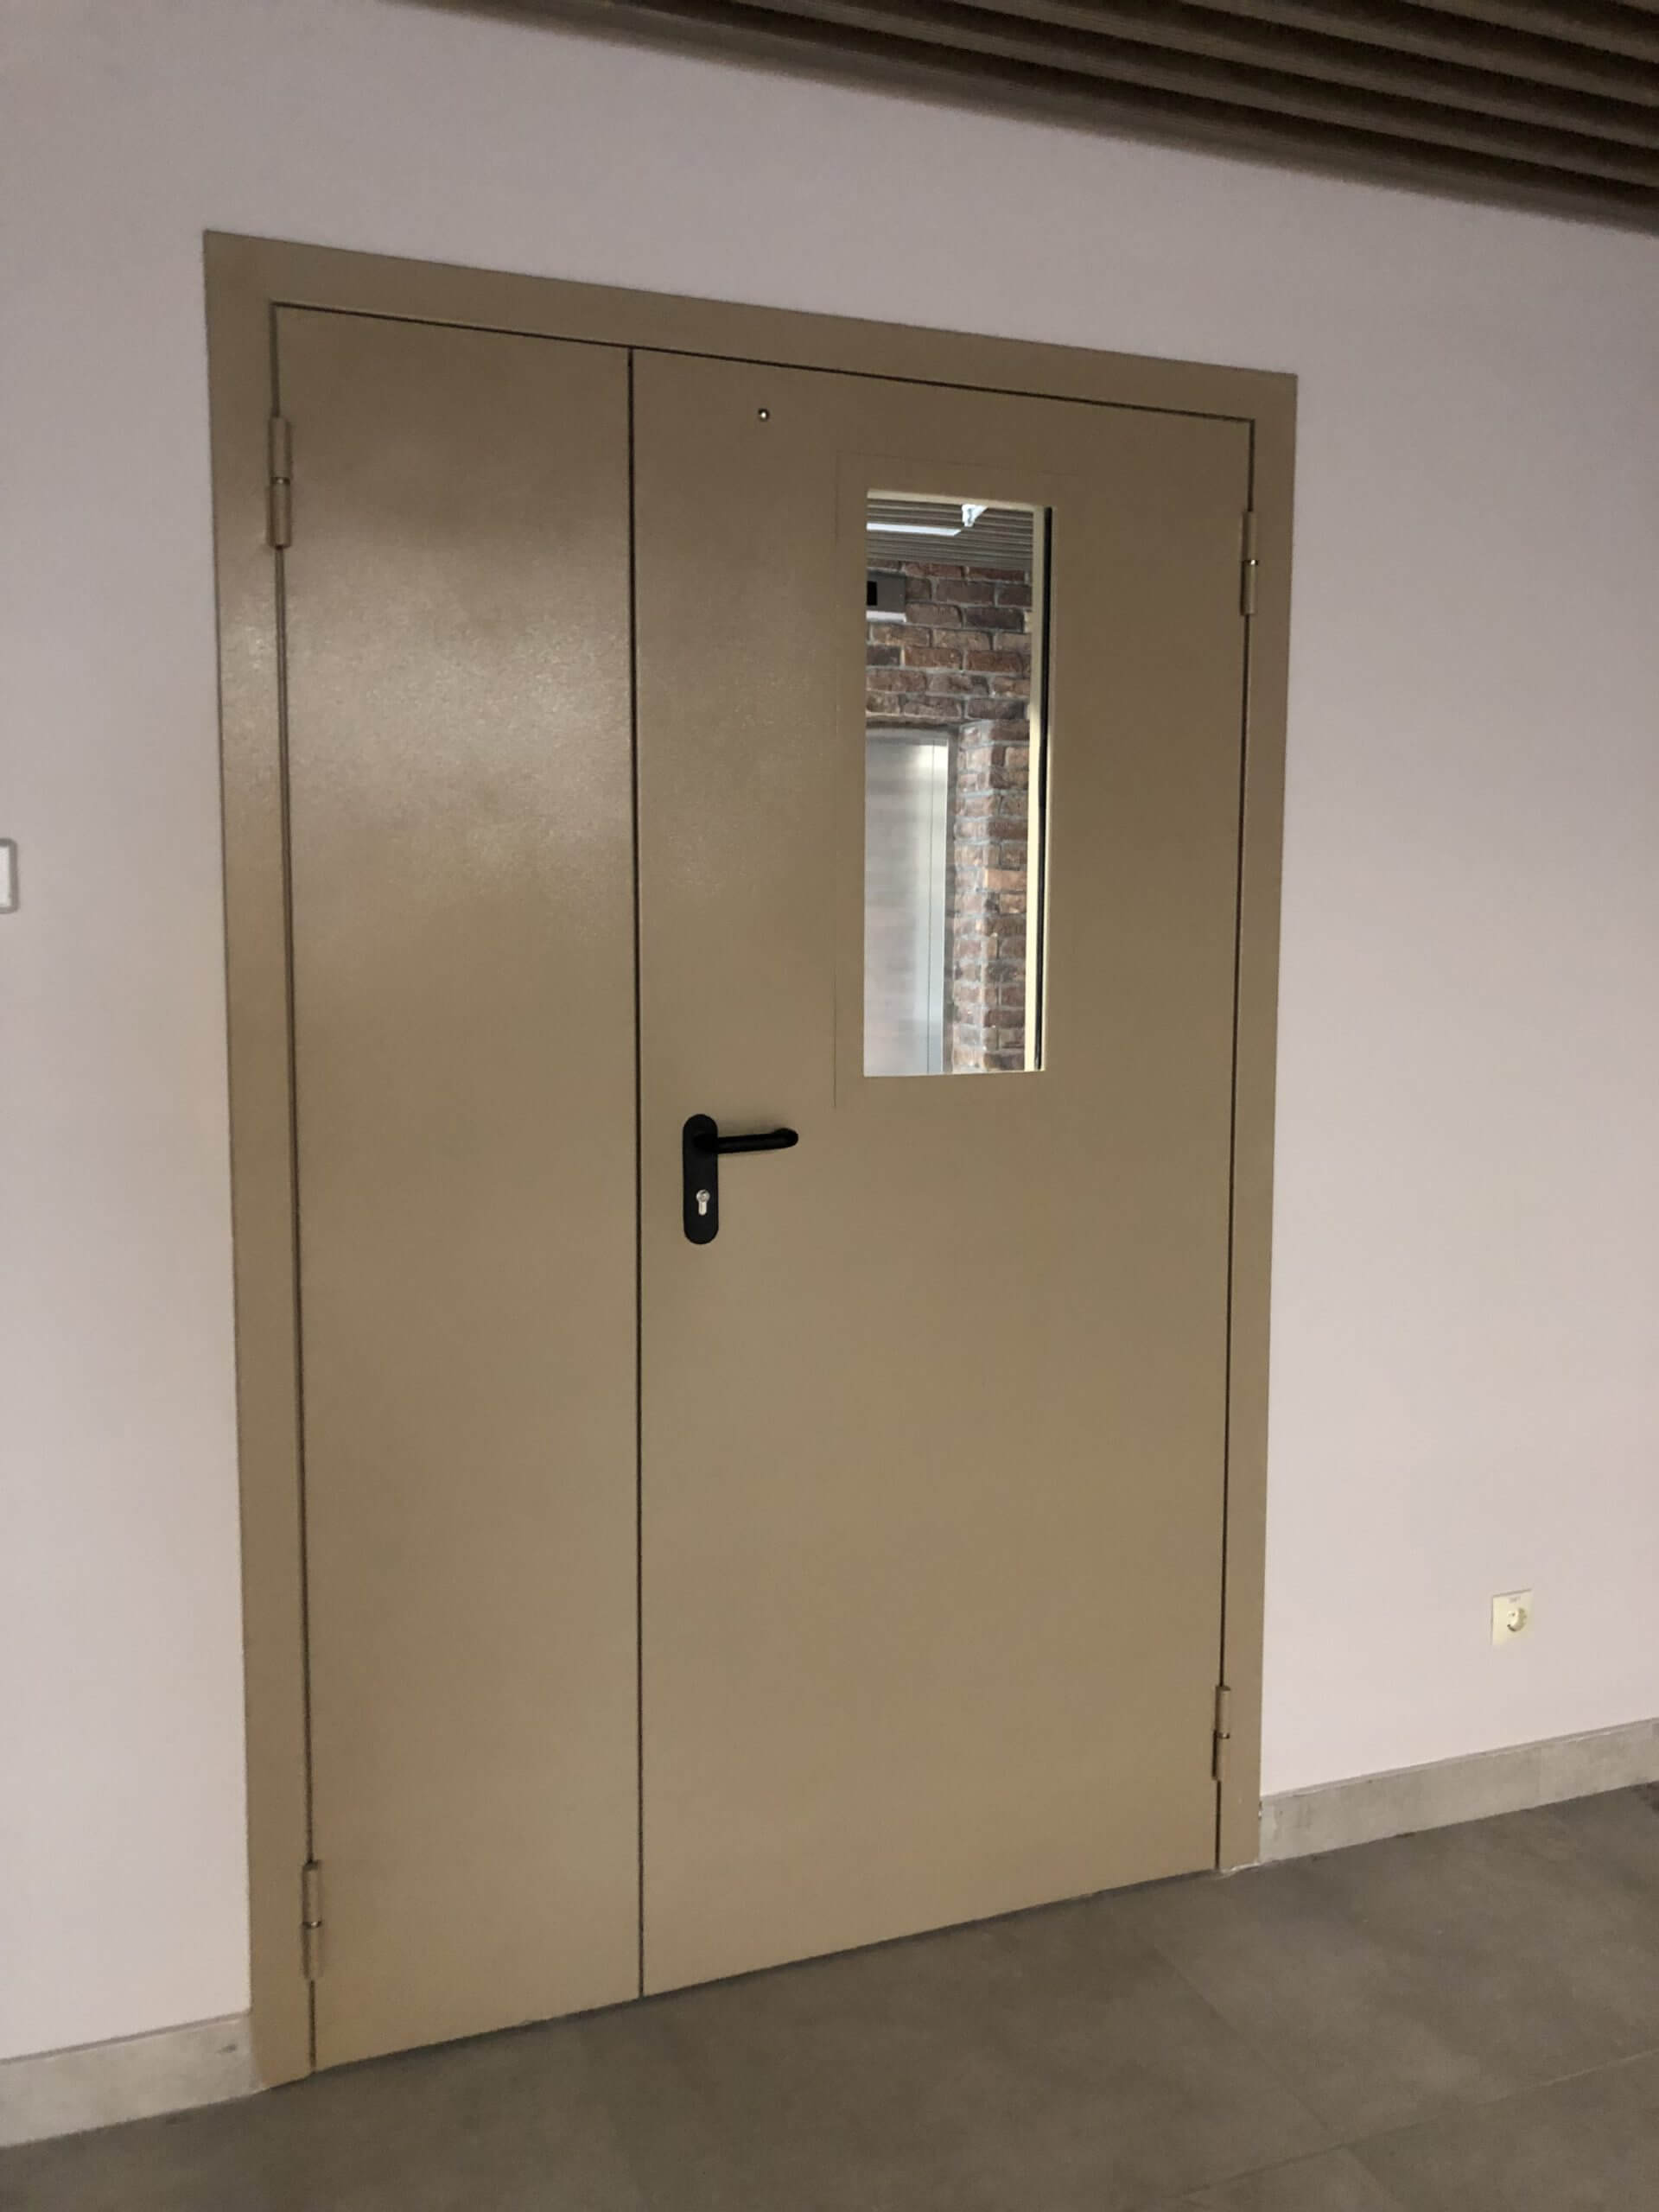
Двери груз габаритный и тяжёлый: полотно технической двери весит десятки килограммов, противопожарное с минеральным наполнением заметно больше. Транспортное плечо, тип машины, необходимость манипулятора, доступ к объекту, режим въезда на площадку влияют на дату фактической приёмки не меньше, чем производство. На городских объектах в плотной застройке ограничения по времени разгрузки способны сдвинуть поставку на сутки-двое просто потому, что окно въезда не совпало с готовностью бригады.
Отдельно продумайте, где двери будут лежать до монтажа. Металлические полотна не любят влаги, стройпыли и хаотичного складирования: покрытие царапается, уплотнители мнутся, фурнитура из комплектных пакетов теряется первой. Хранить полотна нужно вертикально с прокладками, на подкладках, в сухом закрытом помещении. Если такого помещения на объекте нет, выстраивайте график так, чтобы партия приезжала под монтаж, а не про запас.
Приёмку стоит регламентировать заранее. Кто принимает, по какому документу сверяет позиции, что делать при обнаружении расхождения — эти вопросы решаются за пять минут до поставки и за несколько дней после неё. Сверка по спецификации в момент разгрузки, пересчёт комплектных пакетов фурнитуры, проверка паспортов и сертификатов на противопожарные позиции экономят куда больше времени, чем кажется.
| Этап | Что происходит | На что влияет заказчик |
|---|---|---|
| Спецификация | Сбор ведомости проёмов, подбор моделей и комплектации | Скорость согласования внутри своей цепочки |
| Обмеры | Контрольный замер по факту готовности проёмов | Готовность проёмов и доступ на объект |
| Производство | Раскрой, сварка, наполнение, окраска, фурнитура | Отсутствие правок после запуска в работу |
| Логистика | Упаковка, погрузка, перевозка | Доступ к объекту, окно разгрузки, техника |
| Приёмка и монтаж | Сверка по спецификации, хранение, установка | Готовность бригады и место хранения |
Частые ошибки, из-за которых срывается график
Большинство срывов повторяются от объекта к объекту и не связаны с производством. Самая частая ошибка — заказ по проектным размерам без контрольного обмера, когда проёмы уже отштукатурены и фактический просвет ушёл на 30-40 мм. Вторая по частоте — правка комплектации после запуска: заказчик решает добавить доводчики или сменить цвет, и партия возвращается на предыдущую операцию.
Отдельная категория — организационные ошибки. Правки идут от нескольких людей разными каналами, и завод получает две несовпадающие версии ведомости. Или дверь заказана без учёта направления открывания на пути эвакуации, и после установки её приходится менять по предписанию. Или партия приехала на объект за месяц до монтажа и месяц пролежала в сыром помещении под перекрытием, после чего покрытие пришлось восстанавливать.
- Заказ по проекту без контрольного обмера готовых проёмов
- Правки комплектации и цвета после запуска в производство
- Несколько источников правок вместо одного ответственного
- Игнорирование направления открывания на путях эвакуации
- Ранняя поставка на объект без сухого закрытого места хранения
- Отсутствие проверки паспортов и сертификатов при приёмке
Отдельно стоит сказать про ошибку планирования, которая не выглядит ошибкой. Заказчик закладывает буфер в производственный этап: просит завод назвать срок с запасом и считает, что защитился. На деле запас съедается согласованиями ещё до старта производства, а завод, назвав длинный срок, встраивает заказ в очередь по этому сроку и раньше его не выпустит. Буфер работает только там, где он поставлен явно и отдельной строкой в графике: между подписанием спецификации и запуском в работу, а также между плановой приёмкой и выходом монтажной бригады.
Пошаговый порядок действий снабженца
Рабочий принцип планирования — считать от даты монтажа назад, а не от даты заказа вперёд. Определите, когда бригада физически сможет ставить двери на конкретном участке. От этой точки отсчитайте логистику, производство, обмеры и согласование, и получите дату, когда спецификация должна быть подписана. Практически всегда она оказывается раньше, чем предполагалось изначально.
Дальше буфер. Его нужно закладывать не в производство, а в согласования: именно там график рвётся чаще всего. Разумный резерв между плановой приёмкой дверей и стартом монтажа снимает большую часть рисков, а если поставка приходит раньше, вы просто начинаете монтаж спокойнее. Отдельно расставьте очерёдность по критичности: двери, от которых зависят другие работы или сдача этапа, идут первой партией.
- Собрать ведомость проёмов по проекту с указанием требуемой огнестойкости и направления открывания
- Разделить позиции на типовые и сложные, наметить две-три партии отгрузки
- Зарезервировать производственную мощность до финального утверждения спецификации
- Провести контрольный обмер по факту готовности проёмов, зафиксировать отклонения
- Подписать окончательную спецификацию и закрыть тему правок
- Согласовать окна разгрузки, технику и место хранения на объекте
- Принять партию по спецификации, проверить паспорта и комплектные пакеты
Каждый шаг из списка выше стоит закрывать документом, пусть даже коротким письмом. Ведомость проёмов с датой и подписью, акт контрольного обмера с фактическими размерами, утверждённая спецификация с номерами позиций, согласованный график отгрузок с датами и составом партий. Это не бюрократия ради бюрократии: когда через два месяца выяснится, что позиция изменилась, вопрос «кто и когда это утвердил» решается за минуту, а не за неделю переписки, в течение которой монтаж стоит.
Что спросить у поставщика до подписания
Разница между надёжной и рискованной поставкой видна ещё на этапе переговоров. Добросовестный завод спокойно называет текущую загрузку, показывает сертификаты на противопожарные позиции и готов зафиксировать в договоре не только конечную дату, но и промежуточные контрольные точки. Уклончивые ответы на вопросы ниже стоят дороже, чем разница в цене за квадратный метр. Ответы фиксируйте письменно и переносите в приложение к договору. Устная договорённость о поэтапной отгрузке не имеет силы, когда на объекте меняется прораб, а на заводе менеджер. Один ответственный со стороны объекта и один менеджер со стороны завода экономят недели. Позвоните нам по номеру +7 (901) 526-70-73 — соберём график поставки под ваш объект и зафиксируем его в договоре.
- Какова текущая загрузка производства и когда реально стартует ваш заказ
- Что входит в срок по договору: только производство или полный цикл до приёмки
- Кто и когда делает контрольный обмер, входит ли он в стоимость
- Можно ли разбить заказ на партии и как это фиксируется документально
- Какие сертификаты и паспорта передаются вместе с противопожарными позициями
- Как оформляются расхождения при приёмке и в какой срок закрываются
Рассчитаем график поставки под ваш объект
Пришлите ведомость дверных проёмов — соберём спецификацию, разобьём отгрузки по этапам и зафиксируем сроки в договоре. Технические двери от 9000 ₽/м².