Расход металла на партию дверей считается по формуле: площадь развёртки одного полотна и короба, умноженная на количество дверей, плюс технологический запас на раскрой (7-12%) и запас на брак (2-4%). Дальше цифра переводится в листы конкретного формата и толщины, и уже отсюда считается закупка и цена партии.
Зачем вообще считать, а не брать «с запасом»
На одной двери разница в 5% металла это копейки. На партии из 40-60 дверей та же разница в процентах превращается в лишний лист стали, а то и в два. Снабженец, который берёт металл «на глаз с запасом», обычно либо переплачивает 8-15% от бюджета партии, либо получает недостачу в последний момент, когда цех уже режет каркасы и останавливать линию дороже, чем ошибка в расчёте.
Вторая причина считать точно — логистика. Листовая сталь возится пакетами по 3-5 тонн, лишний лист это не «докупим завтра», а новая заявка поставщику, новая доставка, новый простой цеха на 3-7 дней в среднем по России. Дефицит металла в разгар производства партии — самая частая причина срыва сроков, которую я вижу у дилеров именно из-за неверного расчёта на старте.
Третья причина — переговоры с поставщиком металла. Когда у вас на руках точная спецификация по массе и сортаменту, вы получаете цену как оптовик, который знает, что берёт. Когда приходите с «примерно тонна», продавец проката закладывает свою погрешность в вашу же цену.
Из чего состоит дверь с точки зрения металла
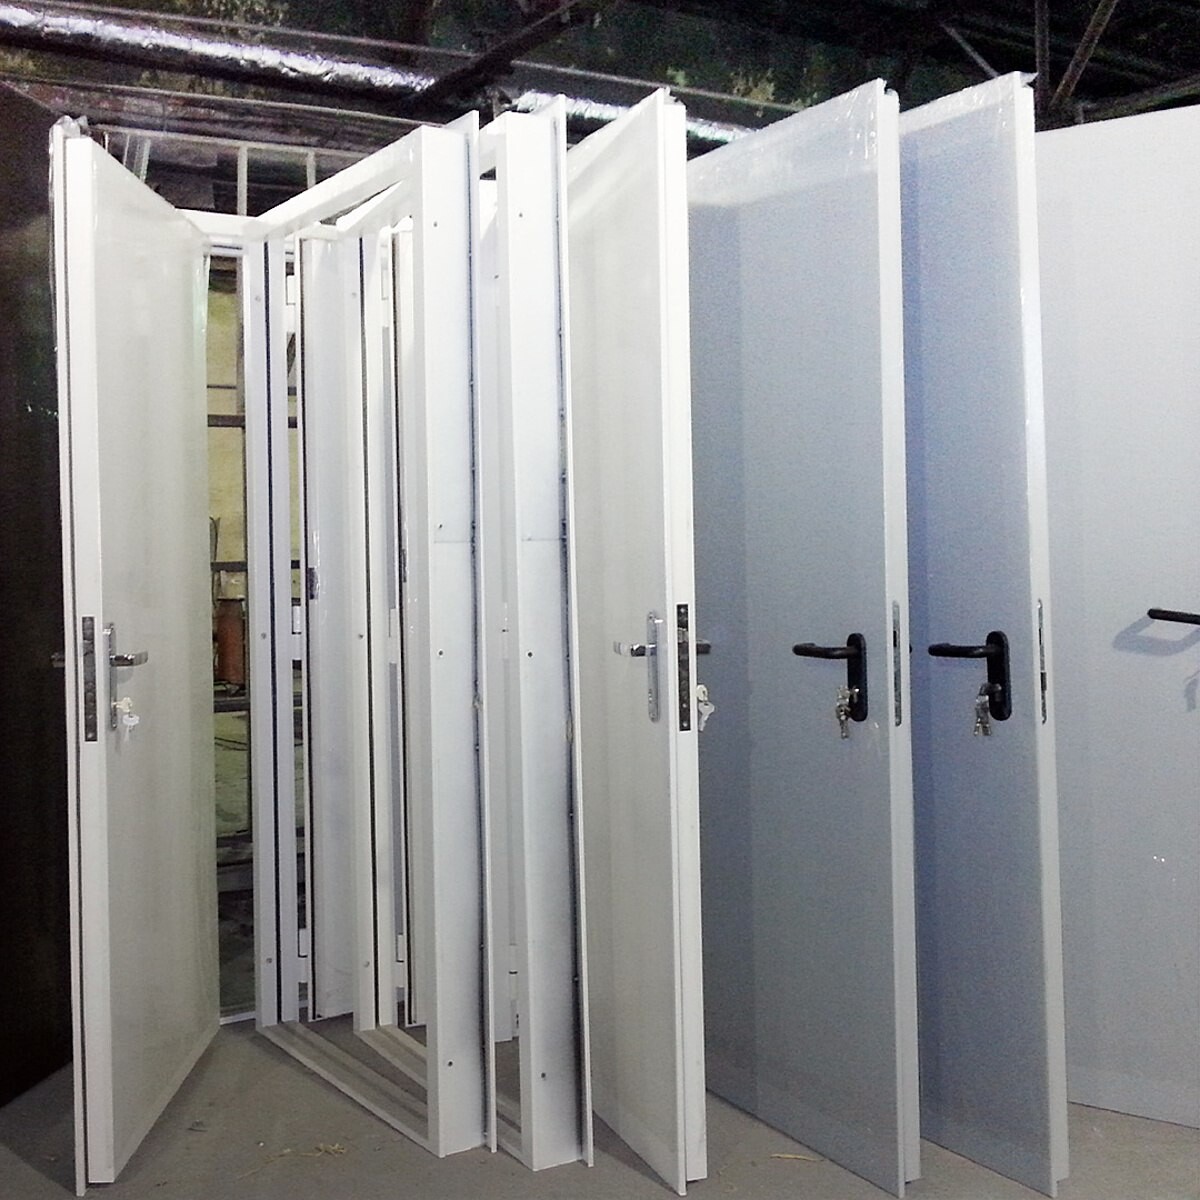
Металлическая дверь БАРЬЕР — это не один лист, а три отдельных металлоёмких узла, и на каждый металл считается своей нормой.
- Полотно: два стальных листа (наружный и внутренний) толщиной от 1,2 до 2 мм, между ними каркас
- Коробка: гнутый или сварной профиль из листа 1,5-3 мм, часто с усилением в зоне петель и замка
- Внутренний силовой каркас: профильная труба или гнутый профиль, толщина металла 1,5-2 мм, это ребра жёсткости и рама под замок
На технических и противопожарных дверях добавляется ещё и лист под ребра жёсткости с шагом 300-400 мм, а на противопожарных — базальтовый наполнитель, который на расход стали не влияет, но влияет на общий вес и, соответственно, на расчёт транспортировки партии.
Если вы считаете партию смешанную (входные, технические, тамбурные в одной заявке), расчёт делается по каждому типу отдельно и только потом суммируется в общий заказ металла, потому что толщина листа и профиль каркаса у типов разные.
Базовая формула расчёта на одну дверь
Считаем массу металла на одно полотно и одну коробку раздельно.
Масса листа = площадь развёртки (м²) × толщина (мм) × плотность стали (7,85 кг/дм³, то есть 7850 кг/м³ на 1 мм толщины даёт 7,85 кг/м²).
Пример для стандартной двери 860×2050 мм: площадь двух листов полотна (наружный+внутренний) при развёртке с учётом подгибов ≈ 3,6 м². При толщине листа 1,5 мм масса металла полотна = 3,6 × 1,5 × 7,85 = около 42,4 кг. К этому добавляется каркас из профильной трубы 40×20×1,5 мм — при стандартной раскладке ребер это ещё 9-12 кг на дверь.
Коробка при типовом проёме считается по погонному метру профиля: для проёма 860×2050 расход профиля коробки — около 6,2 погонных метра, при массе профиля 1,5 мм толщиной и сечением 100×50 мм это ещё 11-14 кг металла.
Итого на одну стандартную входную дверь БАРЬЕР при толщине листа 1,5 мм уходит в среднем 62-70 кг стали с учётом каркаса и коробки. Технические двери с более тонким листом 1,2 мм и упрощённым каркасом легче — 45-55 кг. Противопожарные с усиленным каркасом и толщиной листа от 1,5 до 2 мм тяжелее — от 75 до 95 кг.
| Тип двери | Толщина листа | Масса металла на 1 дверь |
|---|---|---|
| Техническая, эконом-каркас | 1,2 мм | 45-55 кг |
| Входная, стандартный каркас | 1,5 мм | 62-70 кг |
| Тамбурная усиленная | 1,5-1,8 мм | 68-78 кг |
| Противопожарная EI 60 | 1,5-2 мм | 75-95 кг |
Раскрой листа и норма отходов
Лист приходит стандартных форматов: чаще всего 1250×2500 мм или 1500×3000 мм. Задача технолога — разложить детали полотна и коробки на листе так, чтобы отход был минимальным. При грамотном раскрое отход укладывается в 7-10% от площади листа.
Если раскрой планируется «на глаз» без карты раскроя, отход часто вырастает до 15-20%, а на партии это уже не мелочь — при 50 дверях лишние 10% отхода это примерно пол-листа стали, выброшенного впустую.
Карта раскроя составляется технологом до заказа металла, а не после. Именно карта раскроя показывает реальную потребность в листах, а не расчётная площадь деталей — эти две цифры почти никогда не совпадают ровно, разница и есть законный технологический отход.
- Заказывайте лист под конкретную карту раскроя, а не «на глаз по площади»
- Уточняйте у производителя фактический процент отхода по вашей модели двери
- Проверяйте, входит ли отход в цену или считается отдельно
Запас на брак и погрешность резки
Кроме технологического отхода при раскрое, в расчёт партии всегда закладывается запас на брак: погнутый при транспортировке лист, неровный рез, деталь с окалиной или ржавым пятном, которую бракуют на входном контроле. Норма закладки — 2-4% от расчётной массы металла на партию.
На малых партиях до 10 дверей этот процент часто выше, потому что нет эффекта масштаба — если бракуется один лист из трёх, в процентах это ощутимо больше, чем один лист бракован из тридцати. Поэтому для партий до 10 дверей закладывайте 5-6% на брак, а не стандартные 2-4%.
Отдельно закладывается запас на подгонку по месту, если двери ставятся в проёмы с отклонениями от проектных размеров — это актуально для вторичного жилья и для реконструируемых зданий, где фактические проёмы часто на 1-3 см отличаются от паспортных.
Как перевести расчёт на одну дверь в расчёт на партию
Формула для партии: масса металла на одну дверь × количество дверей + технологический запас на раскрой (7-10%) + запас на брак (2-4%). Результат делится на массу одного стандартного листа выбранной толщины, и получаем количество листов к заказу.
Пример: партия 40 входных дверей по 65 кг металла каждая = 2600 кг базовой массы. Плюс отход на раскрой 8% = 208 кг. Плюс брак 3% = 78 кг. Итого 2886 кг металла на партию. При массе одного листа 1250×2500×1,5 мм примерно 36,8 кг лист, партии нужно около 79 листов такой толщины — и это уже конкретное число для заявки поставщику проката.
Если партия смешанная — часть дверей на листе 1,2 мм, часть на 1,5 мм — считать нужно раздельно по толщинам, потому что сталь разной толщины закупается разными позициями и часто у разных поставщиков или партий проката с разной стоимостью за тонну.
| Показатель | Значение на примере 40 дверей |
|---|---|
| Базовая масса металла | 2600 кг |
| Отход на раскрой (8%) | 208 кг |
| Запас на брак (3%) | 78 кг |
| Итого к заказу | 2886 кг ≈ 79 листов |
Что реально меняет цифры расчёта
Толщина листа — самый весомый фактор. Переход с 1,2 мм на 1,5 мм даёт рост массы металла на дверь на 25%, а с 1,5 на 2 мм — ещё на 33%. Прежде чем закладывать толщину в расчёт, сверьтесь с ТЗ заказчика: часто просят «потолще» без понимания, что это прямо и заметно поднимает цену партии и вес каждой двери.
Габариты проёма — если в партии смешанные размеры (стандартные 860×2050 и нестандартные, например под инвалидные коляски 1000×2050), карту раскроя и расход считают под каждый размер отдельно, единой цифры на всю партию без разбивки по типоразмерам быть не может.
Наличие рёбер жёсткости и их шаг — чем чаще шаг рёбер, тем выше жёсткость полотна против взлома, но и выше расход металла на каркас. Для входных дверей эконом-класса шаг 400-450 мм, для усиленных антивандальных — 250-300 мм, разница в металле каркаса на дверь до 15%.
Наполнение (минвата, базальт) на расход стали не влияет вообще, но косвенно влияет на выбор толщины каркаса — под тяжёлый противопожарный наполнитель каркас делают жёстче, а значит массивнее по металлу.
Как правильно оформить заявку поставщику проката
В заявке на металл для партии обязательно указывайте не общую массу, а разбивку по позициям: марка стали (обычно Ст3 или аналог для дверных полотен), толщина по каждой позиции, формат листа, количество листов по каждой толщине отдельно.
Если вы дилер и заказываете металл не сами, а через производителя (например, через БАРЬЕР под готовую партию), всё равно полезно самостоятельно прикинуть расход по формуле выше — это позволяет проверить смету производителя и не платить за металл, который реально не пошёл в партию.
- Марка стали и ГОСТ листа
- Толщина по каждой позиции раздельно
- Формат листа (1250×2500 или 1500×3000)
- Количество листов с учётом отхода и брака
- Срок поставки — от него зависит запуск раскроя в цеху
Частые ошибки при расчёте металла на партию
Первая ошибка — считать по площади полотна без учёта развёртки подгибов и рёбер жёсткости. Развёртка всегда больше видимой площади двери на 10-15% за счёт кромок, которые загибаются при формовке.
Вторая ошибка — забыть коробку в расчёте, считая только полотно. Коробка на средней двери даёт 15-20% от общей массы металла, пропустить её в смете значит получить недостачу металла именно на финальной стадии производства партии.
Третья ошибка — заказывать металл под расчётную массу без запаса на отход и брак, а потом «догонять» партию отдельной заявкой на 5-8% недостающего металла. Такая догонная заявка почти всегда дороже за тонну, потому что мелкие партии проката поставщики продают по более высокой цене.
Четвёртая ошибка — не разделять толщины при смешанной партии и заказывать усреднённую толщину «на всё». Это либо утяжеляет лёгкие двери лишним металлом, либо ослабляет тяжёлые двери недостаточной толщиной, и в обоих случаях партия выходит из технических требований по ГОСТ.
Почему это не влияет на монтаж, но влияет на логистику
Расчёт металла касается производства, но напрямую связан с массой готовой двери, которую потом придётся поднимать и монтировать. Дверь с толщиной листа 2 мм и усиленным каркасом на противопожарном исполнении весит 100-130 кг вместе с коробкой. Это не тот вес, который поднимается вручную вдвоём без риска травмы или порчи проёма.
Если вы планируете самостоятельный монтаж партии дверей своими силами (актуально для небольших дилеров и подрядчиков без штатной монтажной бригады), учитывайте это уже на этапе расчёта: чем тяжелее лист по расчёту, тем более подготовленной и оснащённой (тали, монтажные струбцины, минимум 3 человека на дверь) должна быть бригада. Самостоятельный монтаж тяжёлых металлических дверей без опыта и оснастки — частая причина перекоса коробки и последующего гарантийного случая.
Чек-лист расчёта металла на партию
- Разбить партию по типам дверей и толщине листа
- Посчитать развёртку полотна и коробки по каждому типоразмеру
- Прибавить массу каркаса из профильной трубы
- Заложить отход на раскрой 7-10%
- Заложить запас на брак 2-4% (5-6% для малых партий)
- Перевести итоговую массу в количество листов по каждой толщине
- Сверить карту раскроя с технологом до заказа металла
Этот порядок действий закрывает 90% случаев, когда партия срывается по срокам из-за нехватки металла в процессе производства, а не из-за производственных мощностей цеха.
Когда расчёт лучше доверить производителю
Если партия смешанная по типам, размерам и толщинам, а сроки сжатые, разумнее передать расчёт технологу производителя — у него есть фактические карты раскроя по каждой модели и точный процент отхода конкретного оборудования, а не усреднённые цифры из формулы.
Дилерам, которые заказывают партии регулярно, полезно один раз получить у производителя фактическую норму расхода по каждой модели двери — это избавляет от пересчёта с нуля при каждой новой заявке и ускоряет согласование сметы.
БАРЬЕР предоставляет дилерам и снабженцам точный расчёт металла под спецификацию партии бесплатно на этапе согласования заказа — присылаете список типов и количества дверей, получаете разбивку по металлу, срокам раскроя и цене.
Итог
Расход металла на партию дверей считается не «по площади двери», а по полной развёртке полотна, коробки и каркаса, с обязательным запасом на отход раскроя и на брак. Пропуск любого из этих слагаемых даёт ошибку в разы больше, чем кажется на глаз, особенно на партиях от 20 дверей и выше.
Точный расчёт на старте экономит не только металл, но и время — простой цеха из-за нехватки листа стоит дороже, чем лишние полдня на пересчёт спецификации перед заказом проката.
Нужен расчёт под вашу партию
Пришлите спецификацию — посчитаем расход металла и цену за 1 день