Дверь в помещение с постоянной вибрацией оборудования отличается не толщиной листа, а конструкцией узлов: усиленным креплением рамы с виброразвязкой от строительного основания, петлями на опорных подшипниках с увеличенным ресурсом, самоконтрящимся крепежом и уплотнением, которое сохраняет обжатие даже при постоянных микроперемещениях полотна. Обычная входная дверь в насосной или компрессорной живёт не более двух-трёх лет: крепёж ослабевает, петли разбиваются, притвор расходится, шум выходит в коридор.
Ниже разбираем физику процесса и требования к каждому узлу, чтобы проектировщик или снабженец мог сформулировать корректное техническое задание, а технадзор — проверить, что именно поставили на объект.
I. Что реально происходит с дверью при вибрации
Источник вибрации — вращающиеся и возвратно-поступательные машины: насосные агрегаты, поршневые и винтовые компрессоры, вентиляторы, дизель-генераторы, чиллеры, промышленные прессы. Оборудование передаёт колебания на фундамент, фундамент — на плиту и стены, стены — на дверную коробку. Дверь принимает нагрузку не как единое тело, а как система из нескольких масс, соединённых упругими связями.
Основной диапазон, с которым приходится работать: от 12 до 25 Гц для насосов и вентиляторов, от 6 до 12 Гц для поршневых компрессоров, до 100 Гц и выше для высокооборотных агрегатов и частотно-регулируемых приводов. Проблема возникает не от абсолютной амплитуды, а от совпадения частоты возбуждения с собственной частотой полотна или коробки.
Собственная частота стального полотна размером 900 на 2100 мм с листом 2 мм и рёбрами шага 300 мм лежит в районе 20-35 Гц. То есть значительная часть машинного оборудования попадает прямо в резонансную зону. При резонансе амплитуда колебаний полотна вырастает в разы, и дальше начинается механика разрушения.
- Резьбовые соединения теряют предварительное натяжение — циклическое проскальзывание витков раскручивает гайку без внешнего момента.
- Анкеры в бетоне вырабатывают отверстие: зазор растёт, рама начинает жить отдельной жизнью.
- Петлевой узел изнашивается по оси: люфт увеличивает удар при каждом цикле, износ ускоряется лавинообразно.
- Уплотнитель теряет обжатие из-за перекоса полотна — падает и звукоизоляция, и класс защиты от пыли.
- Сварные швы рёбер жёсткости накапливают усталостные трещины в зонах концентрации напряжений.
II. Что нужно измерить до заказа
Формулировка «у нас там компрессор шумит» для конструктора бесполезна. Минимальный набор исходных данных, который позволяет заложить корректные узлы, включает частотный и амплитудный портрет помещения и характер работы оборудования.
| Параметр | Зачем нужен | Как получить |
|---|---|---|
| Тип и мощность машин | Оценка частот возбуждения | Паспорт оборудования |
| Рабочая частота вращения | Расчёт отстройки от резонанса | Шильд агрегата, частота привода |
| Виброскорость на стене у проёма | Класс нагрузки на узлы | Виброметр, ГОСТ ИСО 10816 |
| Режим работы | Число циклов нагрузки в год | Регламент эксплуатации |
| Уровень шума в помещении | Требуемый индекс изоляции Rw | Шумомер, замер в двух точках |
| Материал стены и глубина проёма | Выбор анкеровки | Исполнительная документация |
| Наличие пусков и остановов | Оценка ударных нагрузок | Опрос службы эксплуатации |
Виброскорость на стене у проёма — ключевой показатель. При значениях до 2,8 мм/с достаточно усиленного стандартного исполнения. От 2,8 до 7,1 мм/с требуется полный комплект антивибрационных решений. Выше 7,1 мм/с сначала решается вопрос виброизоляции самого оборудования, а уже потом обсуждается дверь: конструкция ограждения не должна компенсировать ошибки монтажа агрегатов.
Уровень шума задаёт вторую половину задания. Разница между уровнем в машинном зале и допустимым в смежном помещении определяет требуемый индекс изоляции воздушного шума полотна. Для машинного зала в 92 дБ и коридора с нормой 60 дБ нужна дверь с Rw не ниже 34-36 дБ, а это уже не пустая конструкция.
III. Рама и крепление в проёме
Рама — узел, который выходит из строя первым и чинится тяжелее всего. При вибрации анкер работает не на статический вырыв, а на знакопеременную нагрузку, для которой обычные распорные анкеры не рассчитаны в принципе: их удерживающая способность построена на трении, а вибрация трение снимает.
- Химические анкеры вместо распорных: связь по всей длине шпильки, нет зависимости от силы трения.
- Шаг анкеровки уменьшается со стандартных 700-800 мм до 400-450 мм по вертикали и обязательные точки в верхнем и нижнем углах.
- Толщина профиля коробки от 3 мм: тонкая рама сама становится источником колебаний.
- Замкнутый контур коробки с порогом жёстче П-образного и меньше склонен к раскрытию углов.
- Заполнение зазора между рамой и проёмом цементно-песчаным раствором или безусадочной смесью, а не монтажной пеной.
Про пену стоит сказать отдельно. Монтажная пена — упругий материал с низкой стойкостью к циклическому нагружению. В вибронагруженном проёме она за сезон превращается в крошку, и рама остаётся висеть на анкерах без опоры по плоскости. Именно после этого начинается заклинивание полотна и обрыв анкеров. Жёсткая заделка проёма раствором на всю глубину даёт непрерывную опору и распределяет нагрузку на бетон.
Отдельная стратегия — виброразвязка. Между рамой и стеной ставится демпфирующая прокладка из эластомера толщиной 5-8 мм, а анкерные шпильки проходят через виброизолирующие втулки. Такое решение снижает передачу колебаний на дверь, но требует точного расчёта: слишком мягкая развязка сама попадает в резонанс на низких частотах. Применяется при виброскорости выше 4,5 мм/с и подтверждается расчётом.
IV. Полотно: масса, рёбра, отстройка от резонанса
Главный инженерный приём против резонанса — изменить собственную частоту полотна так, чтобы она ушла от частоты возбуждения не менее чем на 25-30 процентов в любую сторону. Управляют этим двумя параметрами: жёсткостью каркаса и массой.
Увеличение жёсткости поднимает собственную частоту. Достигается уменьшением шага рёбер до 200-250 мм, добавлением диагональных элементов и применением профильной трубы 40 на 20 мм вместо гнутого профиля. Увеличение массы, наоборот, частоту снижает: работает наполнение минеральной ватой высокой плотности, слой вибродемпфирующего материала на внутренней стороне листа, применение листа 2 мм вместо 1,5 мм.
Для машин с частотой ниже 15 Гц эффективнее идти по пути повышения жёсткости. Для высокооборотного оборудования и приводов с частотным регулированием разумнее наращивать массу и демпфирование, поскольку поднять собственную частоту выше 60-80 Гц конструктивно невозможно.
Вибродемпфирующий слой заслуживает отдельного внимания. Битумно-полимерные или каучуковые маты толщиной 2-4 мм, наклеенные на внутреннюю поверхность обоих листов, переводят энергию колебаний в тепло и снижают уровень излучаемого шума на 4-8 дБ. Стоимость такого решения несопоставимо ниже, чем последующая переделка узла. Требования к самому изделию при этом остаются в рамках ГОСТ 31173 по прочности и жёсткости конструкции.
V. Петли, замки и крепёж
Петля в таком помещении работает в режиме, для которого её обычно не считают. Помимо штатного числа открываний она получает миллионы микроциклов от вибрации, при которых ось совершает перемещения в доли миллиметра. Смазка выдавливается из зоны контакта, начинается сухое трение и наволакивание металла.
- Петли на опорном подшипнике качения, не на подшипнике скольжения — они сохраняют геометрию при знакопеременной нагрузке.
- Не менее трёх петель на полотно независимо от массы, при высоте более 2100 мм — четыре.
- Приварные петли предпочтительнее накладных на винтах: сварной шов не ослабевает от вибрации.
- Наличие тавотниц или конструкции с возможностью пополнения смазки без снятия полотна.
- Противосъёмные штыри работают дополнительной опорой в закрытом положении и разгружают петлевой узел.
Крепёж — вторая по частоте причина отказа. Любое резьбовое соединение в вибрационной среде требует стопорения. Применяются самоконтрящиеся гайки с полимерной вставкой, шайбы клинового типа, анаэробные резьбовые фиксаторы средней прочности. Обычная пружинная шайба при частотах выше 20 Гц не удерживает соединение и создаёт ложное ощущение защищённости.
Замок в машинном зале желательно ставить с запасом по классу и с увеличенным зазором в сопряжении ригеля и ответной планки. Причина прагматичная: при просадке рамы и перекосе полотна замок с минимальными зазорами перестаёт закрываться первым, и персонал начинает подпирать дверь, окончательно ломая притвор. Зазор 2-3 мм по ригелю даёт запас на эксплуатационные смещения.
VI. Уплотнение и акустика притвора
Звукоизоляция двери определяется не полотном, а притвором. Щель шириной 2 мм по периметру полотна размером 900 на 2100 мм даёт площадь около 120 квадратных сантиметров живого сечения — этого достаточно, чтобы свести к нулю акустический эффект от самого тяжёлого полотна. Поэтому в вибронагруженном помещении контур уплотнения проектируется отдельно.
| Решение | Эффект по Rw | Ресурс в вибросреде |
|---|---|---|
| Один контур на полотне | до 28 дБ | 2-3 года |
| Два контура: полотно и рама | 32-36 дБ | 3-5 лет |
| Два контура + порог с уплотнением | 36-40 дБ | 3-5 лет |
| Два контура + автоматический опускающийся порог | до 42 дБ | 2-4 года, требует регулировки |
Материал уплотнителя выбирается по стойкости к остаточной деформации. EPDM держит обжатие значительно дольше вспененного полиэтилена и не рассыпается от перепада температур, характерного для машинных залов. Профиль лучше D-образный или трубчатый: он сохраняет упругость при перекосах до 1,5-2 мм, тогда как плоский самоклеящийся уплотнитель работает только при идеальной геометрии.
Порог — самый спорный узел. Он даёт до 5-6 дБ изоляции и жёсткость замкнутой рамы, но мешает перевозке оборудования и создаёт риск спотыкания при частых обходах. Компромисс: занижённый порог высотой 15-20 мм с уплотнением по верхней плоскости либо автоматический опускающийся порог, если через дверь возят тележки.
VII. Вентиляция, температура и совместимость с нормами
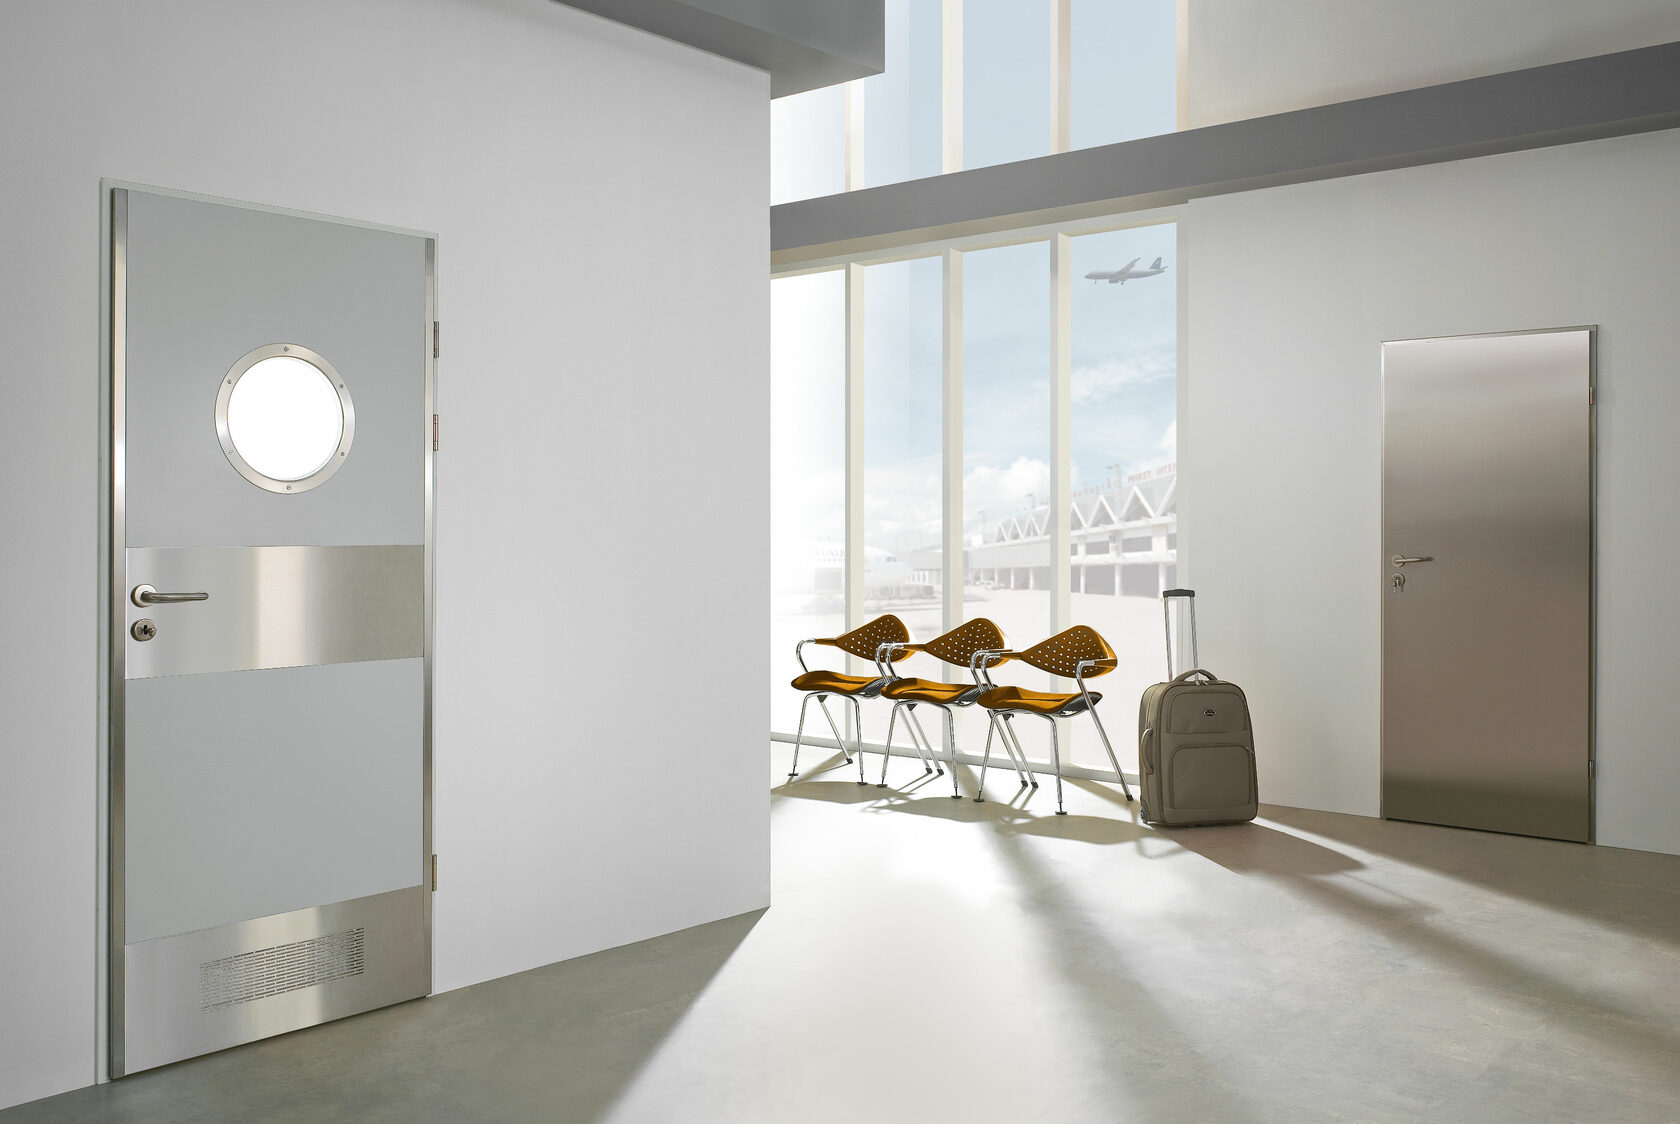
Машинные помещения почти всегда требуют приточного воздуха: компрессорные, ИТП, помещения ДГУ и электрощитовые выделяют тепло, которое надо снимать. Если проектом предусмотрен приток через дверь, в полотно врезается вентиляционная решётка с расчётным живым сечением.
Здесь возникает конфликт требований. Решётка в полотне полностью обнуляет звукоизоляцию: воздух и шум идут одним путём. Если помещение одновременно шумное и требует притока, применяют либо шумоглушащую решётку с лабиринтным ходом и звукопоглощающей облицовкой, либо выносят приток в отдельный проём с глушителем, оставляя дверь глухой. Второй вариант дороже на этапе стройки и дешевле в эксплуатации.
Пожарные требования проверяются до конструктивной проработки. Для помещений категорий по пожарной опасности, отделённых противопожарными преградами, дверь должна иметь подтверждённый предел огнестойкости по ФЗ-123 и СП 1.13130, и в этом случае набор допустимых решений сужается: демпфирующие материалы, уплотнители и решётки применяются только в составе сертифицированной конструкции. Самодеятельная доработка сертифицированной противопожарной двери на объекте лишает её сертификата целиком.
Электрощитовые и помещения с электрооборудованием добавляют требования по ПУЭ: направление открывания наружу или по ходу эвакуации, самозакрывание, возможность открывания изнутри без ключа. Эти требования не отменяются наличием вибрации, и доводчик в такой двери подбирается с усилием на ступень выше расчётного, поскольку тяжёлое полотно с двумя контурами уплотнения требует большего момента для дожима.
VIII. Покрытие и защита от коррозии
Среда в машинных залах агрессивнее, чем кажется. Насосные станции дают конденсат и капельную влагу, компрессорные — масляный аэрозоль, ИТП — циклические перепады температуры и влажности. При этом вибрация ускоряет разрушение покрытия: в местах микроперемещений возникает фреттинг-коррозия, а лакокрасочный слой отслаивается по кромкам.
- Порошковое полимерное покрытие с предварительной дробеструйной подготовкой и фосфатированием даёт адгезию, устойчивую к циклическим деформациям.
- Толщина слоя 60-80 мкм: слишком толстый слой становится хрупким и скалывается на кромках.
- Для влажных помещений — горячее цинкование основы или цинкосодержащий грунт под порошок.
- Кромки и сварные швы прокрашиваются отдельно, поскольку именно там начинается подплёночная коррозия.
- Полимерное покрытие предпочтительнее молотковой эмали: эмаль по вибрирующему металлу теряет сцепление за один-два года.
Для помещений с масляным аэрозолем важна ещё и стойкость покрытия к нефтепродуктам: полиэфирные порошковые составы держат масло значительно хуже полиуретановых и эпоксидно-полиэфирных. Эту характеристику стоит указывать в спецификации отдельной строкой, иначе поставщик закроет позицию стандартным полиэфиром.
IX. Регламент обслуживания и приёмка
Дверь в вибронагруженном помещении обслуживается по регламенту, как и любой механизм. Отсутствие регламента — главная причина, по которой хорошая конструкция отрабатывает вдвое меньше расчётного ресурса. Минимальная периодичность осмотров — один раз в квартал, с протяжкой крепежа и проверкой геометрии притвора.
| Операция | Периодичность | Критерий отбраковки |
|---|---|---|
| Протяжка анкеров рамы | 1 раз в квартал | Проворот анкера, зазор у шайбы |
| Проверка люфта петель | 1 раз в квартал | Вертикальный люфт свыше 1 мм |
| Смазка петлевого узла | 2 раза в год | Скрип, следы сухого трения |
| Осмотр уплотнителя | 2 раза в год | Отсутствие следа обжатия по контуру |
| Контроль зазоров притвора | 1 раз в год | Отклонение свыше 3 мм по любой стороне |
| Осмотр покрытия и швов | 1 раз в год | Отслоение, точки коррозии на кромках |
При приёмке технадзору стоит проверять три вещи, которые обычно проходят мимо: фактический тип анкеров и их шаг по факту, а не по чертежу; полноту заполнения монтажного зазора по всей глубине проёма; наличие стопорения на всех резьбовых соединениях фурнитуры. Эти три позиции определяют, доживёт дверь до планового ремонта или потребует замены через полтора года.
Полезная практика — прикладывать к акту приёмки фотофиксацию узла крепления рамы до заделки проёма. Через два года, когда начнётся разбирательство о причинах отказа, это единственный документ, который покажет, что и как было смонтировано.
X. Короткий чек-лист для технического задания
Если формулировать задание одним блоком, оно должно содержать: тип и частотные характеристики оборудования, замеренную виброскорость у проёма, требуемый индекс изоляции воздушного шума, требования по огнестойкости и эвакуации, необходимость приточного отверстия и условия среды по влажности и агрессивным веществам.
- Коробка от 3 мм, замкнутого контура, химические анкеры с шагом не более 450 мм.
- Полотно с рёбрами шага 200-250 мм, минеральная вата высокой плотности, вибродемпфирующий слой.
- Три-четыре петли на опорных подшипниках, приварное исполнение, возможность смазки.
- Всё резьбовое соединение застопорено: самоконтрящиеся гайки или анаэробный фиксатор.
- Два контура EPDM, при необходимости занижённый или опускающийся порог.
- Порошковое покрытие 60-80 мкм по подготовленной поверхности, с учётом стойкости к маслу.
- Регламент обслуживания передан службе эксплуатации вместе с паспортом изделия.
Такая дверь дороже стандартной технической позиции, но разница окупается на первом же цикле эксплуатации: замена двери в действующем машинном зале почти всегда сопряжена с остановом оборудования, а это статья затрат совсем другого порядка.
Подберём дверь под вашу технику
Пришлите проём и данные по оборудованию — рассчитаем узлы